

 English
 Français
 Español
 简体中文
 简体中文
Vous êtes à l’étape finale de la conception d’un nouveau cathéter de guidage. La tige pousse bien, la forme courbe tient sa trace, mais la pointe continue de s'accrocher à l'anatomie simulée dès le premier virage. Dans la plupart des cas, le problème ne vient pas de la conception de la tige ou du mélange de polymères, mais de l'étape de formation de la pointe.
Le formage des pointes n’est pas une opération de finition esthétique. C'est le processus qui détermine si un dispositif peut naviguer en toute sécurité dans des vaisseaux tortueux, traverser une lésion étroite ou accéder à une branche distale sans provoquer de traumatisme. Pour les ingénieurs en dispositifs médicaux, le message est simple : obtenez d’abord la bonne pointe, et le reste de l’appareil a une chance de fonctionner.
Content
- 1 Qu’est-ce que le formage de l’embout du cathéter ?
- 2 Pourquoi la qualité du formage des pointes ne peut être négligée
- 3 Choisir les matériaux pour le formage des pointes
- 4 Défauts courants de formation de pointes et comment les éviter
- 5 À propos de LINSTANT : un partenaire de systèmes de cathéters personnalisés
- 6 Du dessin à la production : comment mettre à l'échelle une conception de formation de pointes
- 7 Foire aux questions sur la formation de l'embout du cathéter
- 7.1 T1. Qu’est-ce que la formation de la pointe du cathéter ?
- 7.2 Q2. Quels matériaux fonctionnent le mieux pour le formage de pointes ?
- 7.3 Q3. Quelles sont les causes des défauts de formation de pointe ?
- 7.4 Q4. Comment la qualité du formage des pointes est-elle vérifiée ?
- 7.5 Q5. LINSTANT propose-t-il un formage de pointes personnalisé ?
- 7.6 Q6. Quelle est la différence entre le basculement et la formation de pointes ?
Qu’est-ce que le formage de l’embout du cathéter ?
La formation de l’embout du cathéter est une opération secondaire basée sur la chaleur. Un tube pré-extrudé est placé dans un outil de formage, chauffé jusqu'à ce que le polymère ramollisse, remodelé selon une géométrie cible, puis refroidi pour verrouiller la forme. Le processus est contrôlé par quatre variables indépendantes :
- Température de chauffage et profil de rampe
- Écart de moule et temps de séjour
- Force axiale, vide ou pression d'air interne
- Vitesse de refroidissement et écart de post-refroidissement
D'un point de vue pratique, la formation d'embouts prend l'extrémité distale d'un cathéter et la transforme en une forme conique, en dôme, évasée ou incurvée. Le choix de la géométrie suit la fonction clinique envisagée. Un cône souple permet de suivre un fil guide, une pointe en forme de dôme protège la paroi du vaisseau et une pointe incurvée permet de rediriger le dispositif.
Où se situe la formation de pointes dans le flux de production
La formation des pointes intervient généralement après l'extrusion et le tressage, et avant l'assemblage du moyeu ou des composants finalement collés. Cela signifie que tout défaut détecté lors de la formation des pointes affecte également les rendements en amont. Une conception de processus disciplinée évite les boucles de reprise.
Illustration isométrique d'un moule formant une pointe de cathéter, montrant le tube, la géométrie de la pointe, la zone de chauffage et les moitiés supérieure/inférieure du moule.
Pourquoi la qualité du formage des pointes ne peut être négligée
La formation de la pointe du cathéter n’affecte pas seulement l’apparence du dispositif. Cela a des conséquences directes sur :
- Sécurité vasculaire. Un bord tranchant ou une bavure sur la pointe peut disséquer la paroi d'un vaisseau ou provoquer une embolisation.
- Traçabilité et crossabilité. Un cône bien formé traduit le couple et la force de poussée plus efficacement sur un chemin tortueux.
- Compatibilité des fils guides et des appareils. La géométrie de la pointe contrôle la facilité avec laquelle un fil ou un autre appareil passe à travers la lumière.
- Performances d'imagerie. Une pointe clignotante ou irrégulière peut créer des artefacts lors d’une évaluation par fluoroscopie ou OCT.
- Robustesse de l'assemblage. Les écarts dans les dimensions des pointes rendent difficile le collage d'un marqueur radio-opaque ou la jonction d'une section distale.
En bref, la formation de pointes est la dernière ligne de défense entre un bon appareil et une bonne conception. Cette prise de conscience explique pourquoi les principaux fabricants investissent dans la caractérisation des processus pour cette étape.
Choisir les matériaux pour le formage des pointes
La sélection des matériaux détermine la fenêtre de processus plus que toute autre variable. Chaque famille de polymères possède son propre comportement thermique, sa propre résistance à la fusion et son propre profil de retrait.
Les polymères les plus performants : Pébax, TPU et Nylon
Le Pébax (polyéther bloc amide) est le matériau le plus courant pour les embouts souples des cathéters. Sa plage de dureté Shore de 25D à 72D permet aux ingénieurs d'équilibrer flexibilité et transfert de couple. Une fenêtre de formage typique se situe entre 150°C et 210°C, ce qui est suffisamment bas pour réduire les dommages thermiques mais suffisamment élevé pour façonner rapidement la pointe.
Le TPU (polyuréthane thermoplastique) offre une excellente résistance à l'abrasion et peut être formulé avec des charges radio-opaques. Les pointes en TPU sont généralement formées dans la plage de 160 à 220°C. Sa résistance à la fusion inférieure nécessite un espacement de moule plus serré pour éviter l'affaissement.
Le nylon (polyamide) offre une résistance de colonne plus élevée et est souvent utilisé dans les pointes structurellement exigeantes. Cependant, la sensibilité à l’humidité peut produire des défauts de surface, c’est pourquoi une climatisation sèche est essentielle avant le formage.
Options hautes performances : COUP D'OEIL et polyimide
Le COUP D'OEIL est un excellent choix pour les dispositifs nécessitant une résistance élevée à la fatigue et à la température. Le formage des pointes du PEEK nécessite des températures de moule comprises entre 340 et 400°C. Étant donné que le PEEK se dilate plus que les plastiques techniques standard, l'espace du moule doit être plus lâche pour éviter le collage ou le grippage.
Le polyimide n'est pas formable par fusion. Sa valeur réside dans les arbres à paroi mince et thermostables. Pour le formage des pointes, les fabricants s'appuient généralement sur des techniques à base d'adhésifs ou de solvants.
Fluoropolymères : faible friction, formabilité limitée
Le PTFE et le FEP offrent le meilleur pouvoir lubrifiant et la meilleure résistance chimique, mais ils ne s'écoulent pas dans un moule de formation de pointe standard. Le PTFE ne peut pas du tout être traité par fusion. En pratique, un embout en polymère fluoré est obtenu en collant une section distale séparée à faible friction ou en utilisant une technologie thermorétractable.
| Matériel | Dureté Shore | Température de formage | Risque clé |
|---|---|---|---|
| Pebax | 25D-72D | 150-210°C | Dégradation thermique |
| TPU | 80A-95A | 160-220°C | Affaissement de la fonte |
| Nylon | 30D à 65D | 170-230°C | Sensibilité à l'humidité |
| PEEK | 80D-90D | 340-400°C | Surchauffe/collage |
| Polyimide | Rigide | Non formable | Problèmes d'adhésion |
| PTFE/FEP | 50D-55D | Non formable par fusion | Aucun traitement de fusion |
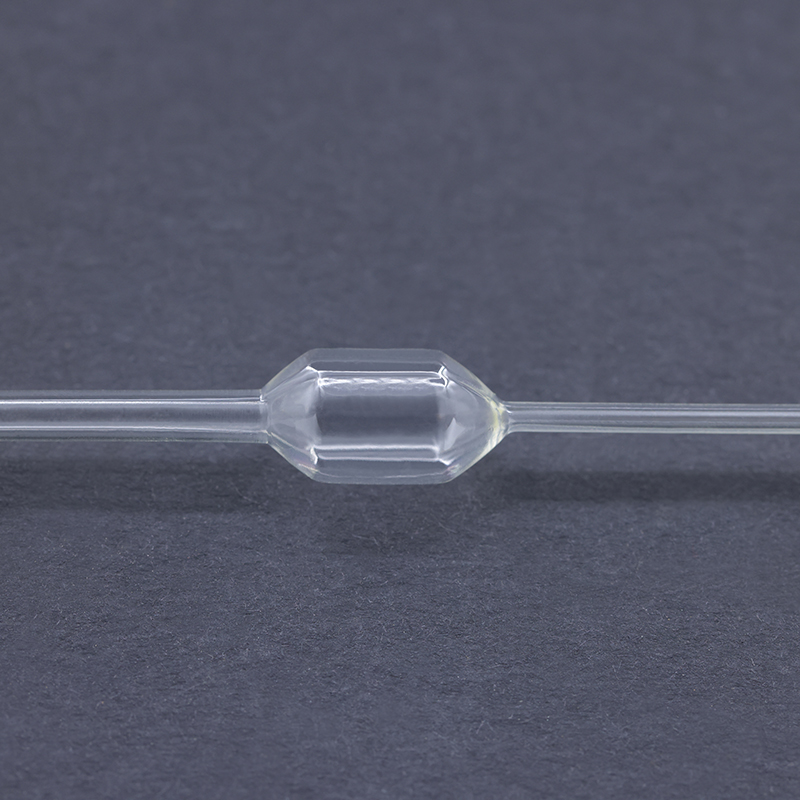 Tubes à ballonnet de précision pour cathéters médicaux Tubes à ballonnets avec des tolérances serrées jusqu'à ±0,01 mm et des options multicouches jusqu'à une pression d'éclatement de 55 atm. Convient aux cathéters de dilatation à ballonnet lors de procédures cardiovasculaires et mini-invasives, offrant des propriétés mécaniques constantes. Voir le produit →
Les plages de température sont des valeurs typiques pour les polymères de qualité médicale, résumées à partir de références techniques courantes et de données d'ingénierie des procédés LINSTANT.
Lorsqu'un embout doit fonctionner avec un ballon, le choix de la qualité du tube du ballon affecte l'assemblage global. De nombreux ingénieurs recherchent un partenaire capable de fournir des tubes à ballonnet offrant une réponse cohérente en matière de formation de pointe. La gamme de tubes pour ballons médicaux de LINSTANT comprend des options à une, deux et trois couches, précisément parce que l'embout est l'endroit où les différentes structures de paroi se rencontrent.
Défauts courants de formation de pointes et comment les éviter
En production, les défauts de formation de pointes se répartissent en quelques familles récurrentes. Les reconnaître précocement évite le rebut systématique.
| Défaut | Cause fondamentale | Contre-mesure |
|---|---|---|
| Bavure / flash | Écart de moule trop grand ou température trop élevée | Réduire l'écart, abaisser la température, ajuster le taux de refroidissement |
| Incohérence dimensionnelle | Chauffage inégal ou variation du lot de matériaux | Requalifier le profil thermique, vérifier le lot de matériaux |
| Variation de l'épaisseur de paroi | Moule mal aligné ou tube excentrique | Aligner l'outillage, vérifier la concentricité du tube |
| Surface terne ou ondulée | Taux de refroidissement incorrect ou temps de séjour excessif | Raccourcir le temps d'attente, optimiser la courbe de refroidissement |
| Pointe fermée/aplatie | Excès de vide ou de surpression | Équilibrer la pression interne et la ventilation |
| Ligne de soudage | Collision de front d'écoulement dans une pointe multicouche | Ajuster la géométrie du moule ou la combinaison de matériaux |
Pour les micro-cathéters, le contrôle de la formation de la pointe est encore plus exigeant car l'épaisseur de la paroi est souvent inférieure à 0,2 mm. Une variation de température de 5°C peut transformer une pointe propre en une pointe molle et non fonctionnelle. La formation appropriée de la pointe du micro-cathéter implique généralement un chauffage infrarouge ou RF avec surveillance de la température en boucle fermée.
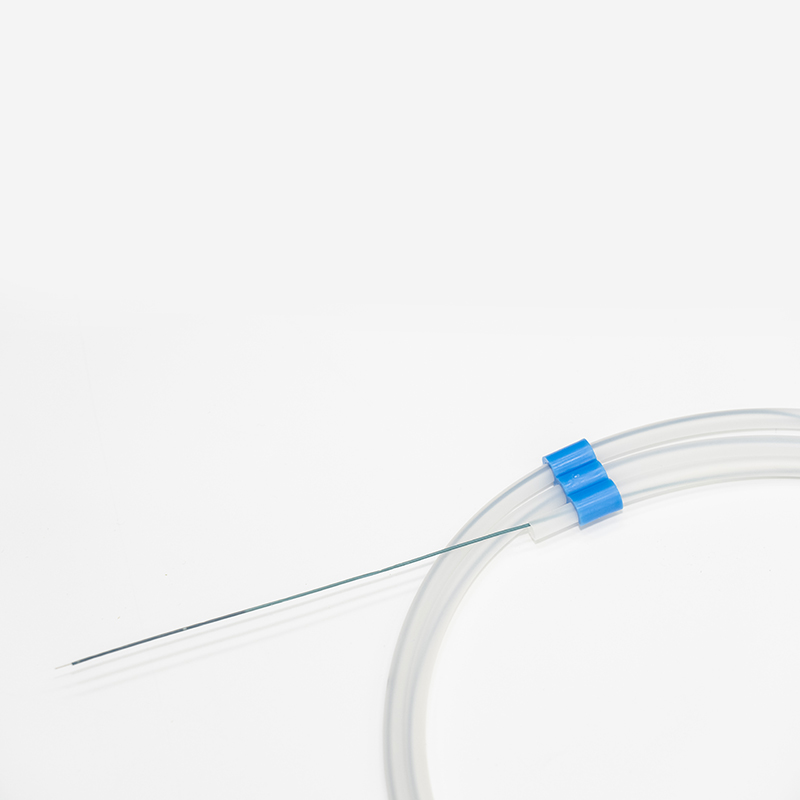 Micro-cathéter renforcé pour la chirurgie mini-invasive Micro cathéter avec un diamètre extérieur inférieur à 1 mm, des changements de dureté et de diamètre personnalisables pour la navigation sur des vaisseaux tortueux. La pointe arrondie réduit les traumatismes, ce qui la rend idéale pour les traitements neuro-interventionnels, cardiovasculaires et tumoraux. Voir le produit →
Lorsque vous travaillez avec des tubes PEEK, le risque de surchauffe est réel. Un outillage avancé est nécessaire pour former le PEEK sans carboniser ni perdre ses propriétés mécaniques. Pour plus de détails sur ce matériel spécifique, consultez notre article sur pointe formant tube médical PEEK .
À propos de LINSTANT : un partenaire de systèmes de cathéters personnalisés
Ningbo LINSTANT Polymer Materials Co., Ltd. a été créée en 2014 et est depuis devenue une entreprise de haute technologie de niveau national avec plus de 500 professionnels. L'entreprise s'engage à transcender le rôle d'un fournisseur de composants traditionnel, en s'efforçant de devenir une partie intégrante des produits de ses clients. De l'adaptation précise pendant la phase de conception collaborative à l'assurance de la fiabilité pendant la fabrication, LINSTANT s'intègre profondément dans la chaîne de valeur fondamentale des produits de ses clients, transformant la technologie des cathéters en un avantage concurrentiel essentiel pour leurs produits.
Grâce à une innovation technologique continue et à un contrôle de qualité rigoureux, nous sommes en mesure de fournir aux entreprises de dispositifs médicaux des solutions de systèmes de cathéters personnalisés plus sûres, plus précises et plus avancées technologiquement.
LINSTANT exploite une salle blanche de près de 20 000 m² conforme aux BPF, avec 15 lignes d'extrusion importées, 8 lignes d'extrusion PEEK dédiées, 2 lignes de moulage par injection et près de 100 ensembles d'équipements de tressage, de ressorts, de revêtement et de soudage. Cette capacité prend en charge à la fois la production pilote à petite échelle et la livraison en volume soutenu.
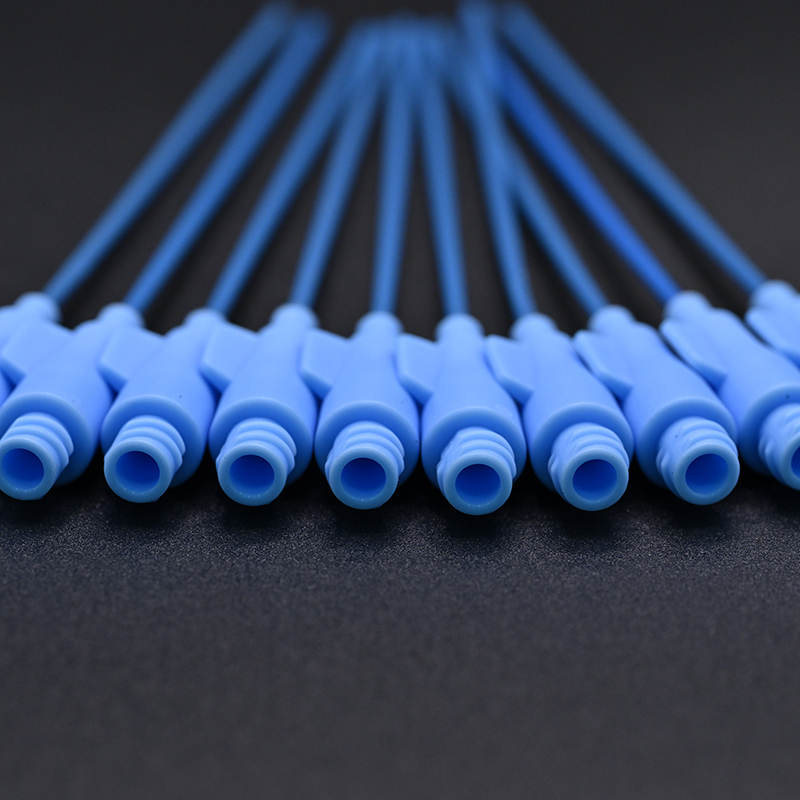 Cathéter de guidage à couple élevé avec structure tressée Cathéter de guidage doté d'une dureté à plusieurs niveaux, d'une pointe distale souple et d'une tige tressée pour un couple et une stabilité supérieurs. La paroi ultra fine et la couche interne en PTFE garantissent une livraison fluide de l'appareil, soutenue par une production en salle blanche conforme aux BPF. Voir le produit →
Du dessin à la production : comment mettre à l'échelle une conception de formation de pointes
La mise en production d’une spécification de formation de pointes nécessite plus qu’un moule. Cela nécessite une caractérisation des processus, une inspection du premier article et des paramètres de production contrôlés. Un bon partenaire définira la fenêtre de processus, documentera les paramètres critiques du processus et prendra en charge les activités de validation.
de LINSTANT Services OEM/ODM couvrent tout le chemin depuis la sélection des matériaux et l'outillage jusqu'aux exécutions pilotes et à la production en série. Pour les équipes européennes et nord-américaines, l’avantage est d’avoir un fournisseur unique avec extrusion et traitement secondaire en interne, ce qui réduit les risques de transfert et les délais de livraison.
Foire aux questions sur la formation de l'embout du cathéter
T1. Qu’est-ce que la formation de la pointe du cathéter ?
Cathéter tip forming is a heat-based process that shapes the distal end of a medical tube into a taper, dome, or other functional geometry for navigation and clinical safety.
Q2. Quels matériaux fonctionnent le mieux pour le formage de pointes ?
Le Pebax, le TPU, le nylon et le PEEK sont couramment utilisés. Le polyimide et le PTFE nécessitent généralement un collage ou des méthodes mécaniques au lieu du formage à chaud.
Q3. Quelles sont les causes des défauts de formation de pointe ?
Un chauffage inégal, un mauvais alignement du moule, une pression excessive et des qualités de matériaux incompatibles sont les causes profondes les plus fréquentes de bavures, de bavures ou de problèmes dimensionnels.
Q4. Comment la qualité du formage des pointes est-elle vérifiée ?
L'inspection optique, la mesure dimensionnelle, les tests d'étanchéité et les tests de pression d'éclatement sont généralement combinés pour vérifier la pointe formée.
Q5. LINSTANT propose-t-il un formage de pointes personnalisé ?
Oui. Le programme OEM/ODM de LINSTANT prend en charge le formage de pointes personnalisées depuis la phase de conception jusqu'au développement d'outillage et à la production en série.
Q6. Quelle est la différence entre le basculement et la formation de pointes ?
Astuceping generally refers to the initial shaping of the tube end, while tip forming includes the full distal profile definition, including heating, shaping, cooling, and finishing.


