

 English
 Français
 Español
 简体中文
 简体中文
L'usinage CNC PEEK est l'une des voies les plus fiables pour obtenir des pièces en plastique hautes performances à tolérances serrées. Contrairement aux polymères basiques, le PEEK conserve ses propriétés mécaniques à haute température, résiste aux produits chimiques agressifs et coupe toujours proprement lorsque les bons paramètres sont utilisés. Pour les ingénieurs en dispositifs médicaux, cette combinaison est difficile à battre. Qu'est-ce qui fait du PEEK un candidat sérieux pour l'usinage CNC ? Le PEEK (polyéther éther cétone) est un thermoplastique semi-cristallin avec une température de service continu autour de 260°C et un point de fusion proche de 343°C. Il offre une résistance élevée à la traction et à la flexion, une excellente résistance au fluage et une faible absorption d'humidité, ce qui confère aux pièces usinées une stabilité dimensionnelle exceptionnelle. Ces propriétés expliquent pourquoi les industries, de l'aérospatiale au médical, comptent sur le PEEK pour les composants qui doivent résister à des stérilisations répétées, à une exposition chimique et à des contraintes mécaniques. Performance relative du PEEK non rempli (scores illustratifs à partir de données publiées typiques) Résistance à la traction 85 Résistance à la flexion 80 Stabilité thermique 95 Résistance chimique 90 Résistance à l'usure 88 Les machinistes apprécient également que le PEEK soit disponible en plusieurs qualités : non chargé, chargé de verre, chargé de fibre de carbone et de qualité médicale. Le choix affecte la formation des copeaux, l’usure de l’outil et les propriétés finales de la pièce. Le PEEK non chargé est le plus facile à usiner et donne une surface propre, tandis que les qualités renforcées ajoutent de la rigidité mais nécessitent un outillage plus résistant. La structure semi-cristalline permet également aux pièces de conserver leurs performances mécaniques après les cycles de stérilisation, ce qui est déterminant pour les instruments médicaux réutilisables. Meilleures pratiques d'usinage CNC PEEK : ce qui fonctionne en production réelle Le PEEK se comporte différemment du métal ou des plastiques standards. Il produit des copeaux longs et filandreux plutôt que des copeaux cassés, le contrôle des copeaux est donc essentiel. Le matériau est également sensible à la chaleur : un frottement trop important peut provoquer une fusion locale ou une rugosité de surface. Utilisez des outils tranchants en carbure ou en diamant polycristallin (PCD). Le carbure est suffisant pour la plupart des travaux ; Le PCD réduit l'usure lors de l'usinage du PEEK rempli. L’alimentation et la vitesse comptent. Un point de départ courant est une vitesse de coupe de 100 à 150 m/min avec de légères charges de copeaux, mais toujours à confirmer auprès du fournisseur de matériaux. Gardez la zone de coupe fraîche avec de l'air ou, lorsque cela est autorisé, inondez de liquide de refroidissement. Cela évite les fissures induites par la contrainte et préserve la tolérance. Pensez à recuire le flan PEEK avant de terminer. Le recuit à 200-220°C libère les contraintes internes et améliore la stabilité dimensionnelle. Retirez fréquemment les copeaux filandreux pour éviter de s'enrouler autour de l'outil. Dia. 4,0 millimètres ±0,05mm 6,0 millimètres Pour les composants en forme de tube, des précautions supplémentaires sont nécessaires pour éviter l’effondrement des murs. Des conseils détaillés en matière de sciage et de parement sont disponibles dans notre guide sur comment couper un tube PEEK . En pratique, une approche conservatrice (vitesse de broche plus lente, outil plus affûté et refroidissement continu) donne les résultats les plus cohérents. Lorsque la géométrie comprend des parois minces, réduisez l'avance avant de modifier la géométrie de l'outil. Usinage PEEK de qualité médicale : quels changements ? Les fabricants de dispositifs médicaux ne peuvent pas traiter le PEEK de la même manière qu’un composant industriel. La matière première doit répondre aux exigences de biocompatibilité telles que USP Classe VI ou ISO 10993, et le processus d'usinage doit protéger la pièce de la contamination. Cela signifie un équipement dédié, de l’air filtré et des procédures d’exploitation disciplinées en salle blanche. Considérations relatives à l'usinage PEEK de qualité industrielle ou médicale Facteur PEEK industriel PEEK médical Certification des matériaux Fiche technique standard USP Classe VI / ISO 10993 Environnement Boutique standard Salle blanche (ISO 7 ou mieux) Restrictions d'outillage Liquides de refroidissement standards autorisés Minimiser la contamination des lubrifiants Documentation Inspection de base Traçabilité complète des lots et DHR Utilisation typique Aéronautique, automobile Cathéters, instruments chirurgicaux, implants D'après notre expérience, la transition de l'usinage de qualité industrielle à l'usinage de qualité médicale ne se résume pas au certificat du matériau. Cela nécessite des opérateurs qui comprennent comment une seule bavure peut compromettre un appareil. C'est pourquoi LINSTANT exécute des processus validés avec une traçabilité documentée pour chaque lot. Où les pièces PEEK usinées CNC sont utilisées dans les dispositifs médicaux Le PEEK usiné CNC apparaît dans tous les dispositifs médicaux modernes. Vous le trouverez dans les raccords de cathéter, les poignées d’endoscopes, les isolateurs d’outils chirurgicaux et les composants de pompes d’assistance cardiaque. Sa capacité à être stérilisé encore et encore, sans perte de performances mécaniques, en fait un remplacement idéal du métal. Le PEEK se comporte également bien sous charge de compression, c'est pourquoi il apparaît dans les sièges de soupapes, les corps de pompe et les mécanismes de serrage où la stabilité dimensionnelle est critique. Pour les prototypes, l'usinage CNC est souvent le moyen le plus rapide de valider une conception avant de passer au moulage par injection. Si vous prototypez un nouvel appareil ou passez en production, LINSTANT peut vous aider avec plusieurs formes de produits PEEK conçues pour s'intégrer directement dans un flux de travail CNC : Composants PEEK usinés CNC pour la fabrication de dispositifs médicaux Cette liste de produits couvre les pièces usinées en PEEK adaptées aux flux de travail CNC, offrant une haute précision, biocompatibilité et résistance à la chaleur. Il est pertinent ici comme option directe pour le prototypage ou les séries de production. Voir le produit → Tube PEEK avec tolérances dimensionnelles précises et options multi-lumières Découvrez les tubes PEEK avec des diamètres intérieurs à partir de 0,10 mm et une résistance à des températures supérieures à 250°C, ainsi que des variantes de tubes multi-lumières et à ballonnet. Idéal pour les applications cardiovasculaires, vertébrales et autres applications interventionnelles. Voir le produit → Services de moulage par injection PEEK pour composants d'implants stérilisables à haute température Le moulage par injection PEEK permet une production en salle blanche, un module proche de l'os et une radiotransparence. Ce service est mis en avant pour les projets nécessitant des géométries complexes, une maîtrise des coûts et une conformité à la réglementation implantaire. Voir le produit → À propos de Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. a été créée en 2014 et est depuis devenue une entreprise de haute technologie de niveau national avec plus de 500 professionnels. L'entreprise s'engage à transcender le rôle d'un fournisseur de composants traditionnel, en s'efforçant de devenir une partie intégrante des produits de ses clients. De l'adaptation précise pendant la phase de conception collaborative à l'assurance de la fiabilité pendant la fabrication, LINSTANT s'intègre profondément dans la chaîne de valeur fondamentale des produits de ses clients, transformant la technologie des cathéters en un avantage concurrentiel essentiel pour leurs produits. Grâce à une innovation technologique continue et à un contrôle de qualité rigoureux, nous sommes en mesure de fournir aux entreprises de dispositifs médicaux des solutions de systèmes de cathéters personnalisés plus sûres, plus précises et plus avancées technologiquement. En plus des pièces PEEK usinées CNC, LINSTANT propose l'extrusion, le moulage, les opérations secondaires et le traitement de surface sous un même toit. Visitez notre Page OEM/ODM pour voir comment nous gérons les projets personnalisés, de la conception à la validation. Foire aux questions sur l'usinage CNC PEEK Le PEEK est-il difficile à usiner CNC ? Non. Avec des outils tranchants et une chaleur contrôlée, le PEEK usine de manière prévisible et produit des pièces propres et à tolérances serrées. Quelle est la meilleure nuance PEEK pour l’usinage CNC ? Le PEEK naturel non chargé est le plus facile à usiner ; Le PEEK chargé de carbone ajoute de la rigidité mais accélère l'usure de l'outil. Quelles tolérances pouvez-vous atteindre avec l’usinage PEEK ? Les petites pièces usinées en PEEK contiennent généralement ±0,05 mm. Les pièces plus grandes ou à paroi mince peuvent nécessiter ±0,1 mm. Comment le PEEK se compare-t-il au PTFE ou au PI ? Le PEEK est plus résistant et plus rigide que le PTFE et plus facile à usiner que le PI, tout en offrant une excellente résistance thermique. Le PEEK usiné est-il sans danger pour les dispositifs médicaux ? Oui, lorsque vous utilisez du PEEK de qualité médicale et que vous fabriquez dans des conditions de salle blanche avec des contrôles de processus appropriés. Pourquoi le PEEK est-il si populaire dans la fabrication médicale ? Il survit à des stérilisations répétées, résiste aux produits chimiques et maintient son intégrité mécanique sous des charges à long terme. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section{margin-bottom:32px;padding:24px;border:1px solid #e6eef5;border-radius:12px;background:#fafcff;}.article-section .chart-container{width:440px;margin:16px auto;text-align:center;}.article-section .chart-caption{caption-side:bottom;font-size:14px;color:#808080;margin-bottom:8px;font-style:italic;}.article-section .bar-item{display:flex;align-items:center;margin-bottom:8px;font-size:14px;}.article-section .bar-label{width:150px;text-align:right;padding-right:12px;color:#333;font-size:14px;}.article-section .bar-track{flex:1;background:#f0f0f0;border-radius:6px;height:24px;overflow:hidden;}.article-section .bar-fill{background:#0077b6;height:100%;color:#fff;line-height:24px;font-size:13px;padding-right:8px;text-align:right;border-radius:6px;}.article-section .chart-container svg{width:100%;height:auto;}.article-section .faq-grid{display:grid;grid-template-columns:repeat(2,1fr);gap:16px;margin-top:16px;}.article-section .faq-item{background:#f4f9ff;border-left:4px solid #0077b6;padding:16px;border-radius:8px;}.article-section .faq-item h3{font-size:17px;color:#003566;margin:0 0 6px;}.article-section .faq-item p{margin:0;font-size:15px;line-height:1.5;}.article-section > a[data-product-card="true"]{display:inline-block;padding:14px 20px;margin:10px 12px 10px 0;background:#e7f2fa;border:2px solid #0077b6;border-radius:10px;text-decoration:none;color:#0077b6;font-weight:bold;font-size:16px;}.article-section > a[href="/product/peek/peek-machined-parts.html"]::after{content:"PEEK Machined Parts";}.article-section > a[href="/product/peek/peek-tubing.html"]::after{content:"PEEK Tubing";}.article-section > a[href="/product/peek/peek-injection-molding.html"]::after{content:"PEEK Injection Molding";}@media (max-width:640px){.article-section .chart-container{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}.article-section{padding:16px;}.article-section .bar-label{width:110px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
15Sep-2026Usinage CNC de précision PEEK : un guide complet pour les composants de qualité médicale

-
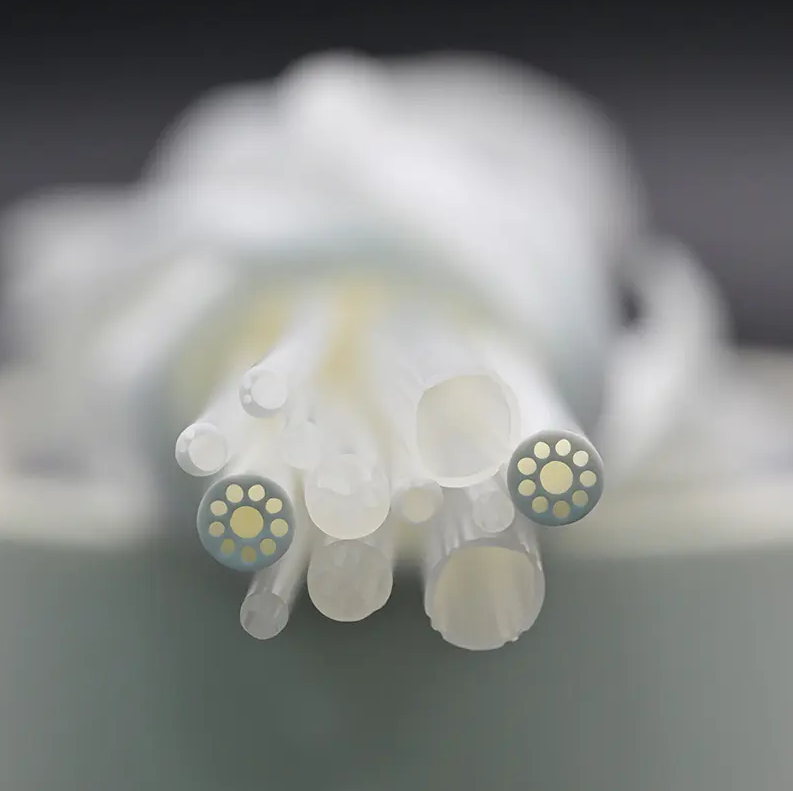
16Sep-2026Polyamide vs Polyimide: Key Differences, Pros & Cons in Medical Tubing and CathetersChoosing between polyamide and polyimide for a medical catheter component is a decision that impacts device performance, manufacturing cost, and regulatory risk. The practical answer is straightforward: polyamide is the right choice when flexibility, kink resistance, and budget are the priority; polyimide is the right choice when thin-wall strength, thermal stability, and dimensional precision are critical. The molecular difference explains the performance gap. Polyamide consists of flexible amide chains that make the material tough and ductile but limit its heat resistance. Polyimide contains rigid imide rings that withstand far higher temperatures but reduce elongation at break. In this article, we compare both polymers across the properties that matter most in medical tubing and catheter manufacturing. What Is Polyamide (PA)? Polyamide, commonly known as nylon, is a semi-crystalline thermoplastic with repeating amide bonds. The most common medical grades are PA11 and PA12, which offer a balance of toughness, flexibility, and processability. PA6 and PA66 are also used in non-implantable device components where higher stiffness is required. Key properties of polyamides include: Tensile strength between 50 and 90 MPa, varying with moisture content and grade. High elongation at break, often exceeding 200% for PA12, which gives excellent kink resistance in thin-wall tubing. Continuous service temperature of 100 to 120°C, with short-term peaks around 150°C. Water absorption of 1 to 3%, which can cause dimensional change and a slight reduction in stiffness. Low material cost and excellent extrudability, making it a default choice for cost-sensitive components. Multi-lumen Tubing for Simultaneous Access in Medical Catheters Multi-lumen tubing features multiple channels within a single tube, enabling simultaneous passage of guidewires, medications, and gases. It offers customizable lumen configurations up to 10, good mechanical properties, and biocompatibility, making it suitable for complex interventional procedures. View Product → In medical device manufacturing, polyamide is widely used for flexible catheter shafts, balloon tubing, and multi-lumen extrusion. PA tubes are frequently co-extruded with other polymers to create a device with a soft, kink-resistant body and a rigid proximal section. Polyamide also works well in heat-shrink applications, where its low melting point and good bondability create reliable joints. What Is Polyimide (PI)? Polyimide is a high-performance polymer with imide rings in its backbone. It is available in both thermoset and thermoplastic forms, and it is used in medical devices primarily as a thin-wall tubing material for catheter shafts, guide catheters, and micro catheters. Key properties of polyimides include: Tensile strength of 120 to 200 MPa in drawn or reinforced grades. Continuous service temperature of 250 to 300°C, with short-term peaks above 400°C. Low elongation at break (5 to 15%), providing high pushability and torque transmission. Moisture absorption below 0.3%, keeping dimensions stable in humid environments. Exceptional resistance to hydrolysis, solvents, gamma radiation, and EtO sterilisation. Medical Polyimide Tubing with Thin Walls and High Modulus Medical polyimide tubing combines strength, wear resistance, and ultra-high temperature tolerance. Its thin walls maximize inner lumen while maintaining high modulus, preventing buckling in tortuous anatomy, ideal for neurovascular and coronary catheters. View Product → The combination of high modulus and thin wall is what makes polyimide so attractive for neurovascular catheters, coronary micro catheters, and guide catheters. A thinner wall for the same outer diameter gives a larger inner lumen for wire crossing, while the high modulus prevents buckling during navigation through tortuous anatomy. Polyamide vs Polyimide: Head-to-Head Comparison When these two materials are placed side by side, the differences in performance and cost become immediately visible. The table below summarises the key engineering properties that device manufacturers have to evaluate during material selection. Table 1: Property comparison of polyamide (PA) and polyimide (PI) Property Polyamide (PA) Polyimide (PI) Chemical structure Amide bonds Imide rings Continuous service temperature 100-120°C 250-300°C Tensile strength 50-90 MPa 120-200 MPa Elongation at break 100-300% 5-15% Water absorption 1-3% Radiation resistance Moderate Excellent Chemical resistance Good to common solvents Excellent to most chemicals Relative material cost 1x 5-10x Processing method Extrusion, injection moulding Solution casting, specialised extrusion The thermal gap is the most obvious differentiator. Based on published material datasheets, polyamide tops out at around 120°C continuous service, whereas polyimide can operate up to 300°C. For medical devices that undergo heat-sealing, laser welding, or high-temperature tip-forming, this difference is decisive. 0°C 100°C 200°C 300°C 400°C PA (Nylon): 120°C PI: 300°C Mechanical and Thermal Properties in Practice In real-world catheter design, the mechanical behaviour of a polymer tube is defined by tensile strength, elongation at break, and flexural modulus. Polyamide's high elongation makes a 0.15 mm wall tube extremely kink-resistant when bent around an 8 to 10 mm radius. Polyimide's high tensile strength and low elongation allow a 0.05 mm wall tube to carry the torque and pushing force needed to reach distal anatomy, but it can kink if bent sharply. Thermal Mech Flex Chem Elec Cost Polyamide Polyimide This is why many device designers use a composite approach. A polyimide shaft provides pushability and torque response, while a softer polymer—often polyamide or Pebax—is bonded to the distal section to improve flexibility and trackability. A PI-reinforced tube with a polyamide outer layer combines the advantages of both materials: thin-wall stiffness for navigating tortuous anatomy and a flexible, kink-resistant tip for safe crossing. For a deeper look into where PI wins in catheter design, read our article on the key performance characteristics of medical polyimide tubing . PI layer Wall 0.03-0.10 mm Lumen Guidewire path Cost and Procurement Considerations Cost is often the deciding factor for non-critical applications. Polyamide resin typically costs about one-fifth to one-tenth as much as polyimide material of the same volume. However, the total component cost does not scale linearly. Polyimide tubes can be extruded to very thin walls, which reduces material usage per unit length. For a device where the catheter profile must be smaller than one French size, the performance benefit of polyimide far outweighs the price premium. From a purchasing perspective, it is important to ask about traceability and tolerance. Medical polyimide tubing is available with ID/OD tolerances down to ±0.01 mm, while polyamide tubing typically has a tolerance of ±0.02 to ±0.05 mm. These tolerances directly affect final device performance and should be part of the specification review during supplier qualification. Another procurement factor is yield. Polyimide is stiffer and more fragile in thin-wall form, so it is usually handled in batch quantities and may have a higher scrap rate during winding or laser processing. Polyamide, by contrast, processes more forgivingly and is often supplied in continuous coils, which can reduce labour time in high-volume production. Selecting the Right Material for Catheter Tubing When choosing between polyamide and polyimide, use this quick decision guide: Choose polyamide (PA) when: The device needs a soft, flexible, and kink-resistant distal section. The manufacturing process does not expose the tube to temperatures above 120°C. Material cost is the dominant procurement constraint. The component is part of a multi-layer co-extrusion where bond strength and bondability are needed. Choose polyimide (PI) when: The catheter has to reach deep vascular anatomy with high torque and pushability. The tube wall needs to be as thin as possible to maximise the inner lumen. The device undergoes heat-based processing such as tip-forming, welding, or heat sealing. Sterilisation involves gamma irradiation, where PI shows exceptional stability. For further context, see our discussion on whether polyimide tubing has enough flexibility for catheter applications . PI Reinforced Tubing with Braided Layer for Enhanced Pushability PI reinforced tubing integrates a braided or coiled layer within the polyimide wall, improving torsion control, flexibility, and pushability. This composite structure offers balanced stiffness and softness, suitable for catheters requiring precise navigation and pressure resistance. View Product → LINSTANT supplies both medical polyimide tubing and PI reinforced tubing, allowing device manufacturers to combine the stiffness of PI with the flexibility of other polymers in a single, customised catheter system. About Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. was established in 2014 and has since grown into a national-level high-tech enterprise with over 500 professional staff members. The company is committed to transcending the role of a traditional component supplier, striving to become an integral part of its customers' products. From precise matching during the collaborative design phase to reliability assurance during manufacturing, LINSTANT deeply integrates into the core value chain of its customers' products, transforming catheter technology into a core competitive advantage for their products. Through continuous technological innovation and stringent quality control, we are capable of providing medical device companies with safer, more precise, and more technologically advanced customised catheter system solutions. FAQs About Polyamide vs Polyimide in Medical Devices 1. Is polyamide the same as polyimide? No. Polyamide (nylon) uses amide bonds, while polyimide uses imide rings. They differ significantly in thermal stability, mechanical strength, and cost. 2. Which material is better for catheter shafts? Polyimide is better for thin-wall, high-pushability shafts. Polyamide is better for flexible, kink-resistant distal sections. 3. What is the main drawback of polyimide? Cost and brittleness. PI is expensive and has low elongation at break, so it can kink or crack under sharp bending. 4. Can polyamide withstand autoclave sterilisation? Standard PA grades degrade at high humidity and temperatures above 150°C. Heat-stabilised PA12 can handle repeated cycles around 120-130°C. 5. How do they compare for electrical insulation? Polyimide is a superior dielectric with stable insulation up to 250°C. Polyamide absorbs moisture, which reduces insulation performance. 6. Are polyimide tubes available in medical grade? Yes. Medical-grade polyimide is widely used in catheters and guidewires, with proven resistance to gamma and EtO sterilisation. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section table{caption-side:bottom;font-style:italic;font-size:16px;margin-bottom:12px;color:#808080;border-collapse:collapse;width:100%;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;background:#f0f4f8;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-wrap{width:440px;margin:20px auto;text-align:center;}@media(max-width:640px){.chart-wrap{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f0f7ff;border-left:4px solid #2b6cb0;padding:12px 16px;border-radius:0 4px 4px 0;}.faq-item h3{font-size:16px;color:#2b6cb0;margin-bottom:6px;}.faq-item p{font-size:14px;margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}}.article-section a[data-product-card="true"]{display:block;width:440px;margin:16px auto;padding:14px 20px;background:#f0f7ff;border:1px solid #bee3f8;border-radius:8px;text-decoration:none;color:#2b6cb0;font-weight:bold;font-size:16px;text-align:center;}.article-section a[data-product-card="true"]:hover{background:#e0efff;}@media(max-width:640px){.article-section a[data-product-card="true"]{width:100%;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
09Sep-2026Catheter Design Guide: Materials, Layers, Tolerances and ManufacturingCatheter design is a trade-off game. Pushability, torque control, kink resistance, lubricity, trackability and X-ray visibility all compete for the same wall thickness and lumen space. The fastest way to an effective design is not to chase a single performance number, but to fix the clinical task and anatomical pathway first, then choose the layer stack, materials and reinforcement that serve that task. That is why experienced device teams treat catheter design as a systems exercise rather than a tubing selection. Take two examples. A coronary guiding catheter needs strong torque transmission and a soft, atraumatic tip. A neurovascular micro catheter, by contrast, needs extreme flexibility and low profile, even when that sacrifices some pushability. The same raw materials can be arranged in entirely different ways to satisfy these opposing priorities. Key Performance Targets in Catheter Design Design inputs come from the intended anatomy, the device's working length, the delivery technique, and the stiffness profile required to reach the target. These inputs, not the catalogue of available materials, should drive the specification. The table below maps common clinical areas to the primary design concerns and typical material choices. Table 1: Clinical focus and corresponding catheter design priorities Clinical Focus Primary Performance Requirements Typical Material/Structure Choice Coronary / Peripheral Access Torque transmission, kink resistance, guidewire compatibility, low profile Reinforced tubing with PTFE liner and Pebax outer Neurovascular Micro-Catheter Flexibility, trackability, soft tip, low friction Polyimide or Pebax shaft with coil reinforcement and lubricious coating Balloon Dilatation Burst pressure, compliance, tip bond strength Multi-layer balloon tubing in PET or Pebax Diagnostic Angiography Radiopacity, flow rate, smooth lumen FEP or PTFE liner with braid reinforcement and radiopaque fillers Layer-by-Layer Architecture: The Backbone of Performance Modern interventional catheters are built on a three-layer principle. The inner liner establishes a smooth, low-friction lumen for guidewires and fluids. The central reinforcement controls torque, crush resistance and kink resistance. The outer jacket determines flexibility, surface lubricity and biocompatibility. Getting the sequence right is more important than choosing the most expensive polymer. Liner Reinforcement Jacket Reinforcement choice is often the turning point in a catheter design. Braided structures deliver excellent torque transfer, while coil structures deliver flexibility in tortuous anatomy. Many hybrid designs combine both to tune the shaft to the target vessel. Braid Reinforced Tubing for Enhanced Torque and Burst Resistance This tubing embeds metal or fiber braids between layers, boosting burst pressure, column strength, and torque transmission. Ideal for catheters needing precise torsional control, such as micro catheters and steerable sheaths. View Product → Material Selection: The Trade-Offs That Matter There is no single best catheter material. PTFE delivers unmatched lubricity and chemical resistance, but it is difficult to bond and offers limited kink resistance. PEEK has excellent stiffness and biocompatibility and can be thin-walled, but it is less lubricious. Polyimide excels in high-strength, ultra-thin-wall applications. Pebax is soft and flexible and easy to process, while TPU offers resilience and a broad durometer range. Lubricity Stiffness Thin Wall Temp. Resistance Kink Resistance PTFE PEEK Polyimide is often used in micro catheters because of its thin wall and high strength. The radar chart above is a qualitative reference for two common materials; use it as a starting point for a structured comparison, not as a substitute for bench testing. Micro Catheter for Minimally Invasive Navigation in Small Vessels With an outer diameter under 1 mm, this catheter offers flexibility and biocompatibility for precise access to tiny vessels. Customizable stiffness and diameter changes enable safe passage in tortuous anatomy. View Product → Manufacturing Tolerance and Secondary Processes Design intent is only as good as the manufacturing capability that can hold it. A catheter shaft that is 0.02 mm oversized can cause guidewire friction, while a 0.02 mm undersized reinforcement layer can affect torque transfer. Tolerance management depends on the extrusion process, material consistency and tooling. Multi-layer co-extrusion is used to achieve precise wall control around the entire cross-section, especially where different materials must bond without weak points. This technique is one reason multilayer co-extrusion technology has become a focus in the medical consumables industry. Secondary processes add functionality: flaring for tip shaping, welding for balloons, coating for lubricity, and heat shrinking for joint protection. When these steps are performed in the same cleanroom as extrusion, the risk of contamination and dimensional drift is reduced, and the final catheter behaves closer to its design model. Guiding Catheter with Multi-Stage Design and Low-Friction Liner Featuring a braided structure for high torque and stability, plus a soft tip to reduce vessel damage. The ultra-thin wall with large inner cavity and PTFE liner ensures smooth delivery of instruments. View Product → Partnering with a Catheter Component Manufacturer Ningbo LINSTANT Polymer Materials Co., Ltd. was established in 2014 and has since grown into a national-level high-tech enterprise with over 500 professional staff members. The company is committed to transcending the role of a traditional component supplier, becoming an integral part of its customers' products. From precise matching during the collaborative design phase to reliability assurance during manufacturing, LINSTANT deeply integrates into the core value chain of its customers' products, transforming catheter technology into a core competitive advantage for their products. Through continuous technological innovation and stringent quality control, we are capable of providing medical device companies with safer, more precise, and more technologically advanced customised catheter system solutions. 20,000 m² GMP-compliant cleanroom for extrusion, coating and secondary processing 15 imported extrusion lines for multi-layer and multi-lumen tubing, plus 8 dedicated PEEK extrusion lines Near 100 braiding, spring-coiling and coating machines, and 40 welding and forming stations ISO 13485:2016 certified quality management system For teams that need a manufacturing partner to translate a catheter concept into a reproducible device, OEM/ODM collaboration is the natural next step. LINSTANT can support design-for-manufacture reviews, material selection and process validation before volume production. Frequently Asked Questions About Catheter Design What is catheter design? Catheter design is the process of balancing lumen size, wall thickness, flexibility, torque transmission and tip performance for a specific clinical application. It typically involves selecting the right liner, reinforcement and outer jacket materials. What materials are used for medical catheters? Common medical catheter materials include PTFE, FEP, PEEK, polyimide, Pebax, TPU and polycarbonate. Each offers a different combination of lubricity, stiffness, radiopacity and processing behavior. What is the difference between braided and coil-reinforced catheters? Braiding improves torque response and kink resistance, while coiling provides better flexibility and crush resistance. Braiding suits high-torque devices; coiling suits highly flexible shafts. What is a common tolerance for medical catheter tubing? Typical OD and ID tolerances for medical tubing are in the range of ±0.02 mm to ±0.05 mm, depending on material, wall thickness and dimensions. Tight tolerances are critical for guidewire compatibility and burst pressure. What is the difference between a guiding catheter and a micro catheter? A guiding catheter provides a stable, high-torque channel to deliver devices. A micro catheter is designed for deep distal access in tortuous anatomy, with a smaller profile and higher flexibility. Does LINSTANT offer custom catheter design and manufacturing? Yes. LINSTANT provides OEM/ODM services for medical device companies, covering extruded tubing, reinforced tubing, balloon tubing, heat-shrink products and secondary operations such as coating and welding. .article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:12px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-container{width:440px;margin:0 auto;}.chart-container svg{width:100%;height:auto;display:block;}@media(max-width:640px){.chart-container{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f7f9fc;border-left:4px solid #2c7be5;border-radius:8px;padding:12px 16px;}.faq-item h3{margin-top:0;color:#2c7be5;}.faq-item p{margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
02Sep-2026Biocompatibilité PEEK pour les dispositifs médicaux : ce que les ingénieurs doivent savoirLorsqu’un dispositif médical est placé dans le corps, la première question n’est pas « est-ce que ça marche ? mais "est-ce sûr ?" Le polyétheréthercétone (COUP D'OEIL) répond à cette question depuis des décennies. Sa biocompatibilité n’est pas une expression marketing ; il provient d’un squelette chimiquement stable qui ne libère pas de substances lixiviables nocives, ne se dégrade pas dans les fluides corporels et ne provoque pas d’inflammation chronique. Pour les cathéters, les systèmes de pose et les composants implantables, le COUP D'OEIL est devenu un choix par défaut lorsque les ingénieurs ont besoin à la fois de fiabilité structurelle et de tolérance tissulaire. Biocompatibilité PEEK : ce que signifie réellement le terme La biocompatibilité n’est pas une simple propriété matérielle. Il décrit la capacité d'un matériau à fonctionner avec une réponse appropriée de l'hôte dans une application spécifique. Pour le PEEK, cette réponse a été documentée à plusieurs reprises dans les tests ISO 10993 et l'utilisation clinique. Le squelette aromatique du PEEK contient des groupes éther et cétone disposés en une unité répétitive. Cette structure rend le polymère très résistant à l'hydrolyse, aux acides, aux bases et aux solvants organiques. Il ne contient pas de plastifiants ni d'additifs lessivables qui pourraient migrer dans les tissus. Le matériau est également intrinsèquement exempt de bisphénol A (BPA) et d’autres perturbateurs endocriniens, qui posent problème avec certains autres polymères. Selon des revues publiées dans le Journal of Biomedical Materials Research, les articles de test PEEK montrent une faible toxicité cellulaire, aucune activité de sensibilisation significative et une réponse inflammatoire minimale lorsqu'ils sont implantés dans des modèles animaux. Pour les ingénieurs, cela signifie que le PEEK réussit la batterie standard de tests de biocompatibilité ISO 10993 requis pour les dispositifs implantables à contact à court terme et à long terme, à condition que le matériau soit composé et traité dans des conditions de qualité médicale. Pourquoi le PEEK fonctionne bien dans les tissus vivants L’une des raisons pour lesquelles le PEEK est si bien toléré est que sa surface ne crée pas d’environnement local hostile. Il est chimiquement inerte, ne se corrode pas et ne libère pas d’ions métalliques. Pour les implants placés près de l’os, son module élastique ressemble beaucoup à l’os spongieux, réduisant ainsi la protection contre les contraintes et favorisant la mise en charge naturelle. Pour les applications de cathéter, son faible coefficient de friction aide à prévenir les lésions tissulaires pendant la navigation. Température maximale d'utilisation continue PEEK 250°C PTFE 260°C TPU 80°C Pébax 70°C Données provenant de références courantes d’ingénierie des polymères. Le PEEK peut résister à une stérilisation répétée en autoclave et aux rayons gamma sans dégradation, tandis que de nombreux autres polymères se ramollissent, se fragilisent ou se décomposent. Cette marge thermique rend le PEEK adapté aux dispositifs qui doivent survivre à des cycles de stérilisation agressifs sans perdre leur intégrité mécanique. Module élastique (GPa) PEEK 3.6 PTFE 0.5 UHMWPE 0.9 Titane 110 Données issues de la littérature publiée et des fiches techniques des matériaux. Cette correspondance plus étroite avec le tissu osseux permet aux implants orthopédiques de s'intégrer sans protection contre les contraintes. Dans les dispositifs vasculaires, la rigidité modérée du PEEK permet à un fil guide ou à une tige de cathéter de maintenir sa capacité de poussée tout en se pliant à travers une anatomie tortueuse. PEEK de qualité médicale : qualités et normes Tous les PEEK ne sont pas égaux. Le PEEK de qualité médicale est fabriqué selon des procédés de composition contrôlés et validés, et il doit répondre à des spécifications telles que ASTM F2026 pour le PEEK. Ces normes définissent des limites acceptables pour les extractibles, les injectables et les propriétés mécaniques. Le PEEK industriel peut contenir des additifs ou des charges qui ne conviennent pas au contact in vivo. Lorsqu'un composant PEEK est utilisé dans un dispositif médical, le fournisseur doit fournir la preuve de la traçabilité des lots et des tests de biocompatibilité sur la formulation finale. Un fabricant responsable soumettra le matériau à des études de toxicité cellulaire, de sensibilisation et d'implantation conformément à la norme ISO 10993 et documentera ces résultats. Le PEEK est également connu pour sa stabilité exceptionnelle aux radiations : il conserve ses propriétés après stérilisation par rayons gamma et par faisceau d'électrons, ce qui constitue un avantage clé par rapport aux matériaux qui se dégradent ou se décolorent. Pour les ingénieurs, la conclusion est simple : choisissez une qualité PEEK et un fournisseur conformes aux réglementations applicables en matière de dispositifs médicaux. La biocompatibilité de la matière première ne se transfère pas automatiquement au composant fini si le processus de fabrication introduit une contamination ou modifie la chimie de la surface. Bioinert vs Bioactif : lorsqu'une modification de surface est nécessaire Le PEEK est un matériau bioinerte, ce qui signifie qu’il ne se lie pas activement au tissu osseux. Ce n’est pas un défaut pour les applications de cathéters et de tissus mous, où une faible réponse est exactement ce que vous recherchez. Cependant, dans les implants orthopédiques et dentaires, les ingénieurs ajoutent parfois des traitements de surface tels que des revêtements d'hydroxyapatite, une pulvérisation plasma ou une gravure chimique pour améliorer l'intégration osseuse. La modification de la surface ne modifie pas la biocompatibilité globale du PEEK ; il ajoute une couche superficielle contrôlée qui favorise la fixation des cellules. Beaucoup de ces traitements sont appliqués au composant fini, de sorte que le PEEK sous-jacent répond toujours aux exigences de la norme ISO 10993. Pour les tubes médicaux, la préoccupation pratique consiste le plus souvent à maintenir une surface propre et lisse après l'extrusion et le traitement secondaire, que nous aborderons ensuite. Comment la biocompatibilité du PEEK est maintenue pendant le traitement Même une résine PEEK impeccable peut perdre sa biocompatibilité si le processus d'usinage ou d'extrusion introduit une contamination. Les lubrifiants, les copeaux de métal, les agents de démoulage ou même les particules en suspension dans l'air peuvent s'incruster dans la surface de la pièce. C'est pourquoi les composants PEEK de qualité médicale doivent être produits dans un environnement de salle blanche contrôlée dans des conditions GMP. Un fabricant responsable suit chaque lot, de la matière première au produit fini. Ils valident le profil de température d'extrusion, inspectent la concentricité et l'épaisseur de paroi et effectuent des post-traitements tels que le nettoyage, l'ébavurage et le traitement de surface dans un environnement propre. La chaîne de production doit être dédiée aux polymères médicaux, et non partagée avec des matériaux industriels susceptibles de provoquer une contamination croisée. Notre propre installation comprend près de 20 000 mètres carrés de salle blanche et une suite de lignes d’extrusion PEEK dédiées, de machines de moulage par injection et d’équipements d’usinage. Ce niveau de contrôle permet de garantir que la biocompatibilité documentée sur un certificat de matériau est effectivement présente dans l'appareil que vous recevez. PEEK dans les tubes et cathéters médicaux Au cours de la dernière décennie, le PEEK a acquis une solide réputation dans les domaines de la cardiologie interventionnelle, de la neurologie et de la chirurgie mini-invasive. Les tubes PEEK sont utilisés dans les cathéters de guidage, les micro-cathéters et les cathéters à ballonnet car ils offrent une combinaison de rigidité et de flexibilité, un faible frottement interne et une résistance exceptionnelle à la torsion. Le matériau n’absorbe pas l’eau et maintient donc la stabilité dimensionnelle à l’intérieur du corps. Tubes PEEK pour cathéters médicaux et applications multilumen Les tubes PEEK offrent une résistance élevée, une résistance à la torsion et une stabilité dimensionnelle pour une utilisation dans le guidage des cathéters, des endoscopes et des dispositifs urologiques. Sa biocompatibilité et sa capacité à être produit sous des formes à parois minces et à plusieurs lumières prennent en charge des instruments plus petits et plus navigables. Voir le produit → Dans de nombreuses conceptions de cathéters, le PEEK est associé à une extrusion à paroi mince pour réduire le profil tout en préservant les performances mécaniques. La capacité de produire des tubes PEEK multicouches ultra-fins est une compétence essentielle de LINSTANT et ouvre la porte à des dispositifs plus petits et plus navigables. Vue isométrique du tube PEEK Mur extérieur Couche PEEK Lumière intérieure 1.D. / 2.D. contrôlé Coupe transversale illustrative d’un tube PEEK monocouche. Les gaines thermorétractables PEEK sont devenues un moyen fiable de fixer des composants, d'isoler les épissures et de protéger les jonctions des cathéters sans ajouter de volume. Il se rétrécit étroitement autour de la structure sous-jacente et reste stable après stérilisation gamma. Gaine thermorétractable PEEK pour l'isolation et la protection des composants Les gaines thermorétractables PEEK fournissent une couverture étanche et stable pour les joints et les épissures des dispositifs médicaux, résistent à des températures allant jusqu'à 260 °C et résistent aux radiations et à la corrosion. Son isolation fiable le rend adapté aux connexions critiques. Voir le produit → Pour les composants à géométrie complexe, tels que les corps de collecteur, les gaines ou les marqueurs radio-opaques, les pièces PEEK moulées par injection ou usinées peuvent offrir des tolérances et une répétabilité serrées. Les pièces usinées en PEEK sont également utiles dans les programmes de petits lots ou de premiers prototypes où les coûts d'outillage ne sont pas encore justifiés. Pièces PEEK usinées pour composants de dispositifs médicaux complexes Les pièces usinées en PEEK offrent des tolérances précises pour les collecteurs, les gaines et les marqueurs radio-opaques des dispositifs médicaux. Ils sont idéaux pour les prototypes et les petits lots, offrant résistance et biocompatibilité sans coûts d’outillage. Voir le produit → Comment choisir un fournisseur de tubes PEEK La sélection d’un fournisseur est aussi importante que la sélection du matériel. Un partenaire fiable en matière de tubes PEEK doit exploiter un environnement de salle blanche, maintenir la conformité aux BPF et démontrer le contrôle des processus d'extrusion et de post-traitement. Posez ces questions avant d’attribuer un contrat : Gérez-vous des lignes d'extrusion PEEK dédiées avec des profils à température contrôlée ? Pouvez-vous produire des structures à parois ultra fines ou multicouches avec une concentricité étroite ? Comment documentez-vous la traçabilité des lots et les résultats des tests ? Pouvez-vous fournir des rapports de tests ISO 10993 pour le composant fini ? Proposez-vous des opérations secondaires telles que le torchage, le basculement et le traitement de surface ? Si votre fournisseur peut y répondre avec des preuves documentées, le risque est faible. Chez LINSTANT, nous traitons le PEEK comme une famille de matériaux de base et avons construit une OEM/ODM capacité qui accompagne les clients depuis la recherche de conception jusqu'à la production en série. Présentation de l'entreprise Ningbo LINSTANT Polymer Materials Co., Ltd. a été créée en 2014 et est depuis devenue une entreprise de haute technologie de niveau national avec plus de 500 professionnels. L'entreprise s'engage à transcender le rôle d'un fournisseur de composants traditionnel, en s'efforçant de devenir une partie intégrante des produits de ses clients. De l'adaptation précise pendant la phase de conception collaborative à l'assurance de la fiabilité pendant la fabrication, LINSTANT s'intègre profondément dans la chaîne de valeur fondamentale des produits de ses clients, transformant la technologie des cathéters en un avantage concurrentiel essentiel pour leurs produits. Grâce à une innovation technologique continue et à un contrôle de qualité rigoureux, nous sommes en mesure de fournir aux entreprises de dispositifs médicaux des solutions de systèmes de cathéters personnalisés plus sûres, plus précises et plus avancées technologiquement. Contactez-nous pour discuter de votre prochain projet de cathéter PEEK. Foire aux questions sur la biocompatibilité du PEEK Le PEEK est-il biocompatible ? Oui, le PEEK de qualité médicale est largement considéré comme biocompatible. Il a passé avec succès les tests ISO 10993 de cytotoxicité, de sensibilisation et d'irritation. Le PEEK est-il conforme à la norme ISO 10993 ? Les matières premières et les composants finis PEEK peuvent être validés selon les exigences de la norme ISO 10993. Le PEEK peut-il être utilisé en contact avec le sang ? Oui, le PEEK est utilisé dans les cathéters et les dispositifs vasculaires. Sa faible friction et son inertie chimique contribuent à minimiser le risque de thrombose. Le PEEK est-il radiotransparent ? Le PEEK est radiotransparent, ce qui signifie qu'il ne bloque pas les rayons X. Cela peut être un avantage lorsqu’un appareil doit être visible en imagerie. Comment la biocompatibilité du PEEK est-elle testée ? Les tests standard comprennent la culture cellulaire, l'implantation animale et l'analyse d'extraits chimiques conformément à la norme ISO 10993. Qu’est-ce que le PEEK de qualité médicale ? Le PEEK de qualité médicale est produit sous composition contrôlée avec traçabilité des lots et propriétés mécaniques validées selon ASTM F2026. .article-section{font-family:Arial,sans-serif;color:#333;line-height:1.6;margin-bottom:24px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;color:#1a1a1a;border-bottom:2px solid #2c7fb8;padding-bottom:6px;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#2c7fb8;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;padding-left:0;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section svg{display:block;width:440px;height:auto;margin:16px auto;}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;}.faq-item{background:#f0f7ff;border-left:4px solid #2c7fb8;border-radius:6px;padding:12px;}.faq-item h3{margin-bottom:6px;font-size:16px;color:#2c7fb8;}.faq-item p{margin-bottom:0;font-size:14px;}@media(max-width:640px){.article-section svg{width:100%;}.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
26Aug-2026Les tubes médicaux PEEK sont-ils biocompatibles ? Ce que les fabricants doivent savoirEst-ce Tubulure médicale COUP D'OEIL Biocompatible Les tubes médicaux COUP D'OEIL sont généralement reconnus comme biocompatibles et sont largement utilisés dans les dispositifs nécessitant un contact corporel, grâce à leur structure chimique stable, leurs options de fabrication de haute pureté et leur résistance à la dégradation à l'intérieur du corps. Le PEEK, abréviation de polyéther éther cétone, est un thermoplastique haute performance qui combine résistance mécanique, stabilité thermique et résistance chimique de manière à prendre en charge son utilisation de longue date dans les composants médicaux implantables et en contact avec le corps. Les sections qui suivent expliquent les caractéristiques matérielles derrière ce profil de biocompatibilité, comparent le PEEK aux attentes générales pour d'autres polymères techniques et décrivent ce que les fabricants doivent évaluer lors de la spécification. tubulure médicale PEEK pour un programme de périphérique. Qu'est-ce qui rend le PEEK adapté aux applications de contact corporel Le PEEK est un polymère semi-cristallin qui maintient une structure moléculaire stable sous des contraintes mécaniques, des températures élevées et des expositions chimiques répétées. Cette stabilité structurelle est l’une des principales raisons pour lesquelles le matériau résiste à la dégradation à l’intérieur du corps au fil du temps, ce qui constitue une exigence de base pour tout polymère envisagé pour un contact corporel ou une utilisation implantable. Contrairement à certains polymères qui ramollissent ou lixivient des composants dans des conditions physiologiques, le PEEK conserve ses propriétés dimensionnelles et mécaniques dans un large éventail de scénarios d'exposition. Tubulure médicale COUP D'OEIL Cross Section Un mur homogène mono-matériau permet des propriétés de surface constantes Caractéristiques matérielles qui soutiennent la biocompatibilité Structure moléculaire stable qui résiste à la dégradation dans des conditions physiologiques Faible réactivité avec les fluides corporels et les produits chimiques de stérilisation courants Caractéristiques de surface constantes sur toute la paroi du tube Compatibilité avec des environnements de fabrication contrôlés de haute pureté Tolérance aux températures élevées et stérilisation répétée L'une des caractéristiques déterminantes du PEEK est sa capacité à fonctionner de manière stable dans des environnements allant jusqu'à 250 degrés Celsius tout en conservant ses propriétés mécaniques. Cette tolérance à haute température permet aux tubes médicaux PEEK de résister à des cycles de stérilisation répétés dans des conditions de température élevée sans ramollissement ou dérive dimensionnelle qui peuvent affecter les polymères à basse température. Conservation des propriétés tout au long des cycles de stérilisation Cycle 1 Cycle N PEEK Polymère standard Parce qu'il résiste à des températures supérieures à 250 degrés Celsius, tube PEEK de qualité médicale peut subir des procédures répétées de stérilisation à haute température tout en conservant sa cristallinité élevée et sa stabilité thermique, une combinaison qui prend en charge son utilisation dans des composants de dispositifs réutilisables ou traités de manière répétée. Résistance mécanique et résistance à la rupture Le PEEK combine une résistance élevée avec une ténacité élevée à la rupture et des performances dimensionnelles stables, ce qui signifie que le matériau résiste à la fois à la rupture sous charge et à la déformation progressive au fil du temps. Cette combinaison de dureté et de ténacité est rare parmi les polymères techniques, dont la plupart privilégient une propriété au détriment de l’autre. Caractéristiques mécaniques du PEEK Résistance à la traction Élevé Résistance à la rupture Élevé Stabilité dimensionnelle Élevé La flexibilité seule Modéré Caractéristiques générales associées aux qualités de matériaux PEEK Quelle est la solidité des tubes PEEK en pratique En termes pratiques, les tubes PEEK peuvent maintenir des dimensions précises sous charge mécanique, c'est pourquoi ils sont souvent sélectionnés pour les composants d'arbre qui doivent transmettre une force sans s'étirer, s'aplatir ou perdre leur rondeur lors de l'utilisation de l'appareil. Stabilité chimique, résistance à l'usure et résistance aux flammes Au-delà des performances mécaniques, le PEEK présente une bonne stabilité chimique, une bonne résistance aux flammes et une bonne résistance à l'usure, trois caractéristiques importantes tant lors de la fabrication que de l'utilisation clinique. La stabilité chimique protège le tube de la dégradation lorsqu'il est exposé à des agents de nettoyage, des solvants de liaison et des fluides corporels. La résistance à l'usure permet des performances constantes dans les applications impliquant des contacts répétés ou des mouvements de glissement contre d'autres composants. Principales caractéristiques de résistance Chimique Porter Flamme Thermique Est-ce PEEK Tubing Chemically Resistant Oui, les tubes PEEK sont généralement considérés comme résistants aux produits chimiques à une large gamme de solvants, d'agents de nettoyage et de liquides physiologiques courants rencontrés dans les environnements de fabrication et cliniques, ce qui justifie leur sélection pour des composants nécessitant une stabilité à long terme en matière d'exposition chimique. Comment les tubes PEEK se comparent aux autres polymères techniques Les ingénieurs d'appareils comparent souvent le PEEK à d'autres polymères hautes performances lors de la sélection d'un matériau de tube pour une application spécifique. Le graphique radar ci-dessous illustre une comparaison générale des facteurs couramment évalués lors de la sélection des matériaux. PEEK vs polymères d'ingénierie générale Force Thermique Tolerance Porter Resistance Flexibilité Chimique. Résistance Robustesse PEEK Polymère général Est-ce PEEK Tubing Flexible Les tubes PEEK offrent une flexibilité modérée plutôt qu'une flexibilité élevée, car ses caractéristiques de résistance et de rigidité sont généralement privilégiées par rapport à la flexibilité. Dans les applications où une plus grande flexibilité est requise, les ingénieurs ajustent généralement l'épaisseur de la paroi ou combinent le PEEK avec un composant flexible secondaire plutôt que de compter uniquement sur le PEEK pour un arbre très flexible. Précision, cristallinité et cohérence de fabrication Le PEEK offre un potentiel de fabrication de haute précision ainsi qu'une cristallinité élevée, qui, ensemble, permettent une meilleure stabilité thermique et des résultats dimensionnels reproductibles tout au long d'un cycle de production. Cette cohérence est particulièrement pertinente pour tubulure médicale PEEK à paroi mince , où de petites variations d'épaisseur ou de rondeur de paroi peuvent affecter les performances du tube une fois intégré dans un appareil fini. Avantages résumés Haute précision la fabrication prend en charge des exigences de tolérance strictes La dureté combinée à la ténacité soutient la durabilité sous contrainte mécanique Résiste températures supérieures à 250 degrés Celsius , prenant en charge la stérilisation répétée à haute température Une cristallinité élevée contribue à meilleure stabilité thermique à travers le traitement et l’utilisation Applications courantes des tubes médicaux PEEK Les propriétés décrites ci-dessus rendent les tubes PEEK adaptés à une gamme de catégories d'appareils où la résistance, la stabilité thermique et la résistance chimique sont simultanément requises. Le tableau ci-dessous résume les domaines d'application typiques. Applications courantes des tubes médicaux PEEK Domaine d'application Propriété PEEK pertinente Composants de la tige du cathéter Force and dimensional stability Composants d'appareil réutilisables Élevé temperature sterilization tolerance Porter Contact Components Porter resistance and toughness Chimique Exposure Components Chimique stability and flame resistance Approvisionnement des fabricants tubulure médicale PEEK for catheters évaluez généralement l'épaisseur de la paroi, la tolérance dimensionnelle et l'état de surface parallèlement à ces propriétés matérielles de base pour confirmer que le tube correspond aux exigences mécaniques du dispositif spécifique. À propos de LINSTANT : une source de tubes médicaux PEEK NINGBO LINSTANT POLYMÈRES MATÉRIAUX CO., LTD. a été créée en 2014 et s'est spécialisée dans la technologie de traitement d'extrusion, de revêtement et de post-traitement des tubes en polymère médical. En tant que tubulure médicale PEEK supplier , la société maintient son engagement en faveur de la précision, de la sécurité, de diverses capacités de développement de processus et d'un rendement constant pour les fabricants d'appareils. LINSTANT exploite un atelier de purification de près de 20 000 mètres carrés qui suit les pratiques alignées sur les BPF, soutenu par 15 lignes d'extrusion importées avec différentes tailles de vis et une capacité de coextrusion simple, double et tricouche, huit lignes d'extrusion PEEK, deux lignes de moulage par injection, près de 100 ensembles d'équipements de tissage, de ressort et de revêtement, et quarante ensembles d'équipements de soudage et de formage. Le champ d'activité comprend les tubes extrudés monocouches et multicouches, les tubes simples et multilumières, les tubes à ballonnets simples, doubles et tricouches, les gaines renforcées en bobines et tressées, les tubes spécialisés PEEK et PI et diverses solutions de traitement de surface. Points forts des matériaux PEEK Résumé des caractéristiques du matériau PEEK référencé par LINSTANT Caractéristique Descriptif Tolérance de température Fonctionnement stable jusqu'à 250 degrés Celsius Profil mécanique Élevé strength with high fracture toughness Chimique Behavior Bonne stabilité chimique et résistance aux flammes Performances des surfaces Bonne résistance à l'usure et biocompatibilité Foire aux questions T1. Qu’est-ce qu’un tube médical PEEK ? Les tubes médicaux PEEK sont des tubes fabriqués à partir de polyéther éther cétone, un thermoplastique haute performance connu pour sa résistance, sa stabilité thermique et sa biocompatibilité dans les applications de dispositifs médicaux. Q2. A quoi sert le tube PEEK ? Il est utilisé dans les composants de tige de cathéter, les pièces de dispositifs réutilisables et d'autres applications où la résistance, la stabilité dimensionnelle et la résistance chimique sont requises ensemble. Q3. Pourquoi le PEEK est-il utilisé dans les dispositifs médicaux ? Le PEEK combine haute résistance, stabilité thermique, résistance chimique et biocompatibilité dans un seul matériau, ce qui réduit le besoin de troquer une propriété contre une autre lors de la conception du dispositif. Q4. Quels sont les avantages des tubes médicaux PEEK ? Les avantages incluent une fabrication de haute précision, une dureté et une ténacité combinées, une tolérance aux stérilisations répétées à haute température et des performances dimensionnelles stables dans le temps. Q5. Qu’est-ce que le PEEK de qualité médicale ? Le PEEK de qualité médicale fait référence au matériau PEEK traité et contrôlé selon des normes adaptées à une utilisation dans les dispositifs médicaux, y compris les composants en contact avec le corps et réutilisables. Q6. Quelle est la résistance des tubes PEEK ? Le tube PEEK offre une résistance élevée à la traction combinée à une ténacité élevée, lui permettant de résister à la fois à la rupture sous charge et à la déformation progressive lors d'une utilisation répétée. Q7. Le tube PEEK est-il flexible ? Les tubes PEEK offrent une flexibilité modérée plutôt qu'une flexibilité élevée, car leur conception donne généralement la priorité à la résistance et à la stabilité dimensionnelle plutôt qu'à la flexibilité. Q8. Le tube PEEK est-il résistant à l’usure ? Oui, les tubes PEEK présentent une bonne résistance à l'usure, ce qui permet des performances constantes dans les applications impliquant des contacts répétés ou des mouvements de glissement contre d'autres composants. Q9. Le tube PEEK est-il chimiquement résistant ? Oui, les tubes PEEK présentent une bonne stabilité chimique dans de nombreux solvants, agents de nettoyage et fluides physiologiques courants rencontrés dans la fabrication et l’utilisation clinique. Q10. Les tubes PEEK peuvent-ils résister à des températures élevées Oui, les tubes PEEK peuvent fonctionner de manière stable dans des environnements allant jusqu'à 250 degrés Celsius, ce qui leur permet de résister à des stérilisations répétées dans des conditions de température élevée. .li-pk-section{margin-bottom:40px;}.li-pk-section h2{font-size:22px;font-weight:bold;text-align:left;line-height:1.4;margin-bottom:15px;color:#005c8f;padding-left:14px;border-left:5px solid #008cd6;}.li-pk-section h3{font-size:16px;font-weight:bold;text-align:left;line-height:1.6;margin-bottom:15px;color:#0069a3;}.li-pk-section p{font-size:16px;text-align:left;line-height:2;margin-bottom:15px;color:#333333;}.li-pk-section ul{margin-bottom:15px;padding-left:0;}.li-pk-section ol{margin-bottom:15px;padding-left:0;}.li-pk-section li{font-size:16px;line-height:2;margin-bottom:5px;color:#333333;}.li-pk-intro{background:linear-gradient(135deg,#eaf5fc 0%,#dcedf8 100%);border-radius:10px;padding:24px;}.li-pk-what{background-color:#ffffff;border:1px solid #dbe9f5;border-radius:10px;padding:24px;}.li-pk-thermal{background:linear-gradient(180deg,#f2f9fd 0%,#ffffff 100%);border-radius:10px;padding:24px;}.li-pk-strength{background-color:#ffffff;padding:24px;border-radius:10px;box-shadow:0 1px 4px rgba(0,140,214,0.08);}.li-pk-chemical{background:linear-gradient(135deg,#e8f3fb 0%,#f6fbfd 100%);border-radius:10px;padding:24px;}.li-pk-compare{background-color:#ffffff;padding:24px;border-radius:10px;border:1px solid #dbe9f5;}.li-pk-precision{background:linear-gradient(180deg,#f0f8fc 0%,#ffffff 100%);border-radius:10px;padding:24px;}.li-pk-applications{background:linear-gradient(135deg,#e3f0f9 0%,#f4fafd 100%);border-radius:10px;padding:24px;}.li-pk-company{background:linear-gradient(135deg,#dfeefa 0%,#cfe6f6 100%);border-radius:10px;padding:24px;}.li-pk-faq{background-color:#ffffff;padding:24px;border-radius:10px;}.li-pk-faq h2{border-left:5px solid #008cd6;margin-bottom:20px;}.li-pk-chart-wrap{width:440px;margin:0 auto 15px auto;background-color:#ffffff;border-radius:8px;padding:10px;box-shadow:0 1px 6px rgba(0,140,214,0.10);}.li-pk-chart-wrap svg{width:100%;height:auto;display:block;}.li-pk-section table caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.li-pk-section table thead th{background-color:#008cd6;color:#ffffff;}.li-pk-section table tbody tr:nth-child(even){background-color:#eef7fc;}.li-pk-section table tbody tr:nth-child(odd){background-color:#ffffff;}.li-pk-faq-grid{display:flex;flex-wrap:wrap;gap:16px;}.li-pk-faq-item{flex:0 0 calc(50% - 8px);background:linear-gradient(135deg,#eef7fd 0%,#e0f0fa 100%);border-left:4px solid #008cd6;border-radius:8px;padding:16px 18px;box-sizing:border-box;}.li-pk-faq-item h3{color:#005c8f;margin-bottom:8px;font-size:16px;}.li-pk-faq-item p{margin-bottom:0;font-size:16px;line-height:1.9;color:#333333;}@media only screen and (max-width:640px){.li-pk-chart-wrap{width:100%;}.li-pk-faq-item{flex:0 0 100%;}.li-pk-section h2{font-size:20px;padding-left:10px;}.li-pk-intro,.li-pk-what,.li-pk-thermal,.li-pk-strength,.li-pk-chemical,.li-pk-compare,.li-pk-precision,.li-pk-applications,.li-pk-company,.li-pk-faq{padding:16px;}}
-
20Aug-2026Tubes PI médicaux : 7 propriétés clés que les ingénieurs en dispositifs médicaux devraient connaître7 propriétés clés de Tubes médicaux PI Les ingénieurs devraient évaluer Les tubes médicaux PI sont appréciés par les ingénieurs d'appareils principalement pour leur combinaison de résistance élevée à la traction dans une paroi extrêmement fine, de forte stabilité thermique, de large résistance chimique, de tolérances dimensionnelles serrées, de biocompatibilité, de flexibilité contrôlée et de compatibilité avec les processus de renforcement ou de revêtement. Ces sept propriétés, prises ensemble, expliquent pourquoi le polyimide est sélectionné à plusieurs reprises comme matériau de base pour les tubes des revêtements de cathéter, des tiges de microcathéter et d'autres composants de dispositifs peu invasifs où l'épaisseur de paroi et la fiabilité mécanique sont toutes deux importantes. Les sections ci-dessous examinent chaque propriété en détail, comparent le polyimide aux attentes générales pour d'autres matériaux de tubes et soulignent où chaque caractéristique devient la plus pertinente lors de la conception et de la production du dispositif. Propriété 1 : Haute résistance à la traction dans une paroi mince L'une des raisons les plus citées pour choisir tube médical PI est qu'il peut résister à une résistance à la traction importante tout en conservant une section transversale très fine. Cela est directement important dans la conception du cathéter, où chaque fraction de millimètre d’épaisseur de paroi peut être réaffectée vers une lumière interne plus grande ou vers un diamètre externe plus petit, ce qui améliore les performances du dispositif. Comparaison résistance-épaisseur de mur Polyimide Élevé Nylon standard Modéré PTFE Modéré Polyuréthane Inférieur Comparaison illustrative de la résistance conservée à une épaisseur de paroi mince Parce que le matériau supporte efficacement la charge à faible épaisseur, tube en polyimide à paroi ultra fine est fréquemment spécifié pour les couches de revêtement des microcathéters et autres dispositifs à petit profil où chaque incrément d'épaisseur de paroi entre directement en concurrence avec l'espace lumineux utilisable. Propriété 2 : Stabilité thermique sur une large plage de températures Les tubes en polyimide conservent leurs propriétés mécaniques et dimensionnelles sur une large plage de températures par rapport à de nombreux polymères à usage général. Cela devient pertinent non seulement lors de l'utilisation clinique, mais également tout au long des étapes de fabrication telles que le brasage par refusion des composants proches, le collage thermofixé et le traitement lié à la stérilisation, où le tube ne doit pas ramollir, se déformer ou perdre sa précision dimensionnelle. Rétention relative des propriétés par rapport à la température Faible Élevé Temp Polyimide Polymère standard Cette large fenêtre de stabilité thermique est l'une des raisons tube en polyimide de qualité médicale continue de conserver une cohérence dimensionnelle tout au long des étapes du processus d'assemblage du dispositif qui ramolliraient ou déformeraient de nombreux matériaux de tubes alternatifs. Propriété 3 : Large résistance aux produits chimiques et aux solvants La fabrication de dispositifs médicaux et leur utilisation clinique exposent les tubes à une gamme de points de contact chimiques, notamment des agents de nettoyage, des produits de contraste, des solvants de liaison et des fluides physiologiques. Le polyimide est généralement reconnu pour résister à la dégradation causée par de nombreux solvants et produits chimiques courants rencontrés lors de la production et de l'utilisation des appareils, ce qui contribue à préserver l'intégrité des tubes pendant toute la durée de vie du composant. Points d'exposition courants pendant la fabrication et l'utilisation Solvants de liaison et adhésifs utilisés lors de l'assemblage de la tige du cathéter Agents de nettoyage et dégraissants utilisés dans les environnements de production Produits de contraste et solutions salines rencontrés lors des procédures Produits chimiques de revêtement et de lubrifiant appliqués à la surface extérieure du tube Comparaison de la résistance chimique Solvants Nettoyants Fluides corporels Adhésifs Revêtements Propriété 4 : Tolérances dimensionnelles serrées et cohérence des murs Un diamètre intérieur, un diamètre extérieur et une concentricité des parois cohérents sont essentiels pour les tubes qui seront ensuite renforcés, revêtus ou liés dans une tige de cathéter multicouche. Les tubes en polyimide fabriqués par extrusion de précision ou par moulage au solvant peuvent atteindre des bandes de tolérance étroites, ce qui permet un assemblage reproductible et un comportement mécanique prévisible sur un lot de production. Mur extérieur Alésage intérieur Zones d’épaisseur de paroi et de tolérance La géométrie cohérente des murs permet une liaison et un renforcement prévisibles Ce niveau de contrôle dimensionnel est l'une des principales raisons pour lesquelles de nombreuses équipes d'ingénierie demandent tube de microcathéter à paroi mince construit spécifiquement pour correspondre à une lumière interne cible tout en restant dans une plage de diamètre externe définie pour le dispositif fini. Propriété 5 : Biocompatibilité pour les applications de contact corporel Le polyimide utilisé dans les tubes médicaux est sélectionné pour les formulations adaptées aux applications en contact avec le corps, ce qui permet son utilisation comme matériau de revêtement dans les cathéters et autres dispositifs qui entrent en contact avec des tissus vasculaires ou des fluides corporels au cours d'une procédure. Tube en polyimide biocompatible est généralement produit dans des conditions de fabrication contrôlées pour aider à maintenir la pureté et la cohérence des matériaux d'un lot à l'autre. Pourquoi la biocompatibilité est importante pour la sélection des tubes Les équipes chargées des dispositifs évaluent généralement la biocompatibilité parallèlement aux performances mécaniques plutôt que comme une considération distincte, puisqu'un matériau de tube doit satisfaire simultanément aux deux exigences pour être viable pour les applications de cathéter ou d'introducteur. C’est l’une des raisons pour lesquelles le polyimide continue d’être associé à des couches de renfort plutôt que d’être carrément remplacé par d’autres options polymères. Propriété 6 : Flexibilité contrôlée et comportement de flexion prévisible Bien que le polyimide seul soit relativement rigide par rapport à certains matériaux de tubes élastomères, son comportement en courbure est hautement prévisible, ce qui permet aux ingénieurs de concevoir des tiges de cathéter avec des caractéristiques de flexion connues plutôt que variables. Cette prévisibilité est souvent plus précieuse dans la conception du cathéter que la seule flexibilité brute, car une tige présentant une réponse erratique à la courbure est plus difficile à contrôler pendant la navigation. Polyimide vs matériaux de tubes généraux Force Stabilité thermique Précision Flexibilité Chimique. Résistance Minceur des murs Polyimide Polymère général Parce que le comportement en flexion est plus prévisible que la flexibilité en elle-même, les revêtements en polyimide sont généralement associés à des couches de renfort lorsqu'une conception de cathéter nécessite à la fois une flexibilité et une récupération contrôlée, en particulier dans tubulure en polyimide pour microcathéters qui doit traverser des vaisseaux étroits et incurvés. Propriété 7 : Compatibilité avec les procédés de renforcement et de revêtement Une propriété pratique qui retient souvent moins l'attention que la résistance des matières premières est la façon dont un substrat de tube adhère aux processus secondaires tels que le tressage, l'enroulement et le revêtement de la gaine extérieure. Les surfaces en polyimide acceptent généralement bien le renforcement des tresses et les revêtements secondaires, ce qui explique en partie pourquoi elles fonctionnent efficacement comme couche de revêtement à l'intérieur d'une tige de cathéter multicouche plutôt que seulement comme tube autonome. Considérations sur la compatibilité des processus pour les tubes à revêtement en polyimide Processus secondaire Rôle dans le périphérique fini Tressage Ajoute une transmission de couple et une résistance à l'éclatement Enroulement Améliore la résistance à la torsion dans les courbes Gaine extérieure Verrouille le renfort et lisse la surface extérieure Traitement de surface Ajuste les caractéristiques de lubrification et de liaison Cette compatibilité en couches est la raison pour laquelle tubulure médicale PI pour cathéters est fréquemment fourni comme composant de revêtement de base destiné à un traitement ultérieur plutôt que comme produit fini autonome. Où les tubes médicaux PI sont couramment utilisés Les sept propriétés décrites ci-dessus se combinent pour rendre les tubes en polyimide adaptés à une gamme d'applications de dispositifs mini-invasifs. Le tableau ci-dessous résume les cas d'utilisation typiques pertinents pour les ingénieurs qui s'approvisionnent en ce matériau. Demandes courantes des tubes médicaux PI Application Propriété pertinente Revêtements de microcathéter Résistance des parois fines et précision dimensionnelle Revêtements de cathéter de guidage Résistance chimique et compatibilité des revêtements Arbres du système de distribution Comportement prévisible en flexion avec renfort Composants de l'introducteur Biocompatibilité et stabilité thermique À propos de LINSTANT : une source de tubes médicaux PI NINGBO LINSTANT POLYMÈRES MATÉRIAUX CO., LTD. a été créée en 2014 et s'est spécialisée dans la technologie de traitement d'extrusion, de revêtement et de post-traitement des tubes médicaux en polymère. En tant que fournisseur de tubes PI de qualité médicale , la société s'efforce de soutenir la précision, la cohérence et le développement de processus diversifiés pour les fabricants d'appareils qui s'approvisionnent en composants de revêtement et de tubes d'arbre. LINSTANT exploite un atelier de purification de près de 20 000 mètres carrés qui suit les pratiques alignées sur les BPF, soutenu par 15 lignes d'extrusion importées avec différentes tailles de vis et une capacité de coextrusion simple, double et tricouche, huit lignes d'extrusion PEEK, deux lignes de moulage par injection, près de 100 ensembles d'équipements de tissage, de ressort et de revêtement, et quarante ensembles d'équipements de soudage et de formage. Le champ d'activité comprend les tubes extrudés monocouches et multicouches, les tubes simples et multilumières, les tubes à ballonnets simples, doubles et tricouches, les gaines renforcées en bobines et tressées, les tubes spécialisés PEEK et PI et diverses solutions de traitement de surface. Présentation de l'installation LINSTANT Tube d'Extrusion / Année 20 000 000 Tube Tressé / Année 2 000 000 Superficie de la salle blanche (m²) 30 000 m² Équipement de test et de laboratoire 1 500 Droits de propriété intellectuelle 50 Les équipes évaluant un tube médical PI personnalisé build travaille souvent directement avec les ingénieurs de procédés pour définir l'épaisseur de paroi, les bandes de tolérance et les besoins en matière de traitement de surface avant de passer aux étapes de renforcement ou de revêtement, car ces décisions en amont façonnent les performances du tube fini une fois intégré dans une tige de cathéter. Foire aux questions T1. Qu’est-ce qu’une tubulure IP médicale ? Les tubes médicaux PI font référence aux tubes en polyimide fabriqués pour être utilisés dans les dispositifs médicaux, appréciés pour leur résistance à paroi fine, leur stabilité thermique et leur résistance chimique. Q2. A quoi sert le tube en polyimide ? Il est principalement utilisé comme matériau de revêtement ou de tige dans les cathéters, les microcathéters et les systèmes d'administration où des parois minces et un comportement mécanique prévisible sont requis. Q3. Pourquoi le polyimide est-il utilisé dans les dispositifs médicaux ? Le polyimide offre une solide combinaison de résistance à la traction, de précision dimensionnelle et de résistance chimique dans une section transversale fine, qui prend en charge des profils de dispositifs plus petits sans sacrifier les performances. Q4. Quels sont les avantages des tubulures médicales PI ? Les avantages incluent une résistance élevée avec une épaisseur de paroi mince, des performances stables sur des plages de température, une résistance aux solvants et fluides courants et des tolérances dimensionnelles serrées. Q5. Quelles applications utilisent les tubes en polyimide ? Les applications incluent les revêtements de cathéter, les tiges de microcathéter, les composants du système d'administration et les tubes d'introduction dans les catégories de dispositifs cardiovasculaires et vasculaires périphériques. Q6. Pourquoi des tubes en polyimide sont-ils utilisés dans les cathéters ? Les cathéters ont besoin d'un matériau de revêtement ou de tige qui conserve un petit profil tout en résistant aux contraintes mécaniques et chimiques de la navigation et de l'utilisation des procédures, ce que le polyimide est bien adapté pour fournir. Q7. Les tubes en polyimide sont-ils adaptés aux microcathéters ? Oui, les tubes en polyimide à paroi mince sont couramment utilisés dans les microcathéters car ils permettent un petit diamètre extérieur tout en préservant l'espace de la lumière interne utilisable. Q8. Qu'est-ce qu'un revêtement de cathéter en polyimide ? Un revêtement de cathéter en polyimide est la couche de tubulure interne d'une tige de cathéter, fournissant une surface de lumière lisse et à faible friction sous tout renfort ou couche de gaine externe. Q9. Comment la tubulure en polyimide améliore-t-elle les performances du cathéter ? Il constitue une couche de base fine, solide et dimensionnellement stable qui prend en charge un comportement de flexion prévisible et une compatibilité avec les processus de renforcement tels que le tressage ou l'enroulement. Q10. Quel tube convient le mieux aux revêtements de cathéter ? Il n'existe pas de matériau idéal pour chaque revêtement de cathéter, car les exigences varient selon la procédure, mais le polyimide est largement sélectionné lorsque la résistance des parois fines et la précision dimensionnelle sont des priorités. .li-pit-section{margin-bottom:40px;}.li-pit-section h2{font-size:22px;font-weight:bold;text-align:left;line-height:1.4;margin-bottom:15px;color:#005c8f;padding-left:14px;border-left:5px solid #008cd6;}.li-pit-section h3{font-size:16px;font-weight:bold;text-align:left;line-height:1.6;margin-bottom:15px;color:#0069a3;}.li-pit-section p{font-size:16px;text-align:left;line-height:2;margin-bottom:15px;color:#333333;}.li-pit-section ul{margin-bottom:15px;padding-left:0;}.li-pit-section ol{margin-bottom:15px;padding-left:0;}.li-pit-section li{font-size:16px;line-height:2;margin-bottom:5px;color:#333333;}.li-pit-intro{background:linear-gradient(135deg,#eaf8fb 0%,#dff3f6 100%);border-radius:10px;padding:24px;}.li-pit-prop1{background-color:#ffffff;border:1px solid #dceef3;border-radius:10px;padding:24px;}.li-pit-prop2{background:linear-gradient(180deg,#f4fcfd 0%,#ffffff 100%);border-radius:10px;padding:24px;}.li-pit-prop3{background-color:#ffffff;padding:24px;border-radius:10px;box-shadow:0 1px 4px rgba(0,140,214,0.08);}.li-pit-prop4{background:linear-gradient(135deg,#e9f7fa 0%,#f7fdfd 100%);border-radius:10px;padding:24px;}.li-pit-prop5{background-color:#ffffff;padding:24px;border-radius:10px;border:1px solid #dceef3;}.li-pit-prop6{background:linear-gradient(180deg,#f2fbfc 0%,#ffffff 100%);border-radius:10px;padding:24px;}.li-pit-prop7{background-color:#ffffff;padding:24px;border-radius:10px;box-shadow:0 1px 4px rgba(0,140,214,0.08);}.li-pit-applications{background:linear-gradient(135deg,#e3f4f9 0%,#f4fcfd 100%);border-radius:10px;padding:24px;}.li-pit-company{background:linear-gradient(135deg,#e3f4f9 0%,#d9eef2 100%);border-radius:10px;padding:24px;}.li-pit-faq{background-color:#ffffff;padding:24px;border-radius:10px;}.li-pit-faq h2{border-left:5px solid #008cd6;margin-bottom:20px;}.li-pit-chart-wrap{width:440px;margin:0 auto 15px auto;background-color:#ffffff;border-radius:8px;padding:10px;box-shadow:0 1px 6px rgba(0,140,214,0.10);}.li-pit-chart-wrap svg{width:100%;height:auto;display:block;}.li-pit-section table caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.li-pit-section table thead th{background-color:#008cd6;color:#ffffff;}.li-pit-section table tbody tr:nth-child(even){background-color:#f0f9fc;}.li-pit-section table tbody tr:nth-child(odd){background-color:#ffffff;}.li-pit-faq-grid{display:flex;flex-wrap:wrap;gap:16px;}.li-pit-faq-item{flex:0 0 calc(50% - 8px);background:linear-gradient(135deg,#f0fbfd 0%,#e6f6fb 100%);border-left:4px solid #008cd6;border-radius:8px;padding:16px 18px;box-sizing:border-box;}.li-pit-faq-item h3{color:#005c8f;margin-bottom:8px;font-size:16px;}.li-pit-faq-item p{margin-bottom:0;font-size:16px;line-height:1.9;color:#333333;}@media only screen and (max-width:640px){.li-pit-chart-wrap{width:100%;}.li-pit-faq-item{flex:0 0 100%;}.li-pit-section h2{font-size:20px;padding-left:10px;}.li-pit-intro,.li-pit-prop1,.li-pit-prop2,.li-pit-prop3,.li-pit-prop4,.li-pit-prop5,.li-pit-prop6,.li-pit-prop7,.li-pit-applications,.li-pit-company,.li-pit-faq{padding:16px;}}
 CONTACTEZ-NOUS
Si vous êtes intéressé par nos produits, veuillez nous contacter
- COORDONNÉES
- Adresse: 777, 4e Route de Binhai, Zone Nouvelle de Hangzhouwan, Ningbo, Province du Zhejiang
- Numéro De Téléphone : +86-13061789249
- E-mail: [email protected]
- Les informations fournies sur ce site web sont uniquement destinées à être utilisées dans les pays et juridictions en dehors de la République Populaire de Chine.
- PRODUITS
- Tubes Médicaux Extrudés
- Tubes Médicaux Renforcés
- Polyimide
- PEEK
- Tube de Ballon
- Micro-Cathéter
- Processus Secondaires
- Gaine Thermorétractable
- Tubes Médicaux En Fluoropolymère
- Endoscope
- Gaine D'Accès À Pression Négative
- Cathéter De Guidage
- Cathéter d'angiographie
- Tubes Tressés À Haute Pression
- Processus De Traitement De La Surface Des Tubes Médicaux
- CENTRE DE NOUVELLES
- Nouvelles de l'Industrie
- Nouvelles de l'Entreprise
- Terminal mobile

