

 English
 Français
 Español
 简体中文
 简体中文
Une variation de 0,03 mm de l'épaisseur de paroi semble inoffensive sur un dessin. Sur le banc, cela se transforme en un pli au niveau de la crosse aortique, en un ballon qui ne convient pas ou en une valve hémostatique qui goutte. D'après notre expérience, la plupart des plaintes concernant les performances des cathéters remontent à la ligne d'extrusion plutôt qu'à la conception du cathéter.
La réponse courte : L'extrusion du cathéter définit la bande de tolérance que vous pouvez maintenir, la force de liaison disponible en aval et la répétabilité du dispositif finie à grande échelle. Obtenez la bonne fenêtre d'extrusion et chaque étape ultérieure devient plus facile. Si vous vous trompez, aucun travail de basculement, de collage ou d'assemblage ne sauvera l'appareil.
Ce guide explique ce que le contrôle d'extrusion réellement, les variables de processus importantes, les polymères qui se comportent différemment sur la même vis, les défauts qui apparaissent en premier et les contrôles de qualité qui empêchent un processus validé de dériver.
Content
- 1 Ce que l'extrusion du cathéter contrôle avant toute autre chose
- 2 La ligne d'extrusion, étape par étape
- 3 Le choix des matériaux réécrit la fenêtre de température
- 4 D’où viennent réellement les défauts d’extrusion
- 5 Tolérances, jaugeage en ligne et contrôle qualité
- 6 Du tube extrudé au cathéter fini
- 7 Choisir un partenaire d'extrusion
- 8 Foire aux questions
Ce que l'extrusion du cathéter contrôle avant toute autre chose
L'extrusion est l'étape qui fixe la géométrie supposée par tous les autres processus. Si un arbre sort de la ligne avec une variation de paroi de 12 %, les étapes de tressage, de refusion et de formation de pointe héritent de cette variation et l'amplifié. C'est pourquoi les équipes expérimentées verrouillent la fenêtre d'extrusion avant de finaliser la conception du cathéter, et non après.
Cinq résultats sont les plus importants sur une tige interventionnelle typique : le diamètre extérieur, l'épaisseur et la concentricité de la paroi, l'ovalité, la finition de la surface de la lumière interne et la stabilité dimensionnelle sur l'ensemble de la bobine.
| Paramètre | Câble typique | Pourquoi c'est important en aval |
|---|---|---|
| Diamètre extérieur | /-0,02 à /-0,05 mm sur tube 1-3 mm | Taille française, ajustement gaine, échange de cathéter |
| Épaisseur de paroi / concentricité | À moins de 10 % du mur nominal | Résistance au pliage, pression d'éclatement, consistance de refusion |
| Ovalité | Faible pourcentage à un chiffre | Étanchéité des vannes, formation de pointe, connexions sans fuite |
| Rugosité de la surface intérieure | Ra submicronique sur la lumière | Traçabilité, volume de rinçage, adhérence du revêtement |
| Stabilité de bobine à bobine | Même bande sur toute la longueur | Rendement d’assemblage et alimentation automatisée |
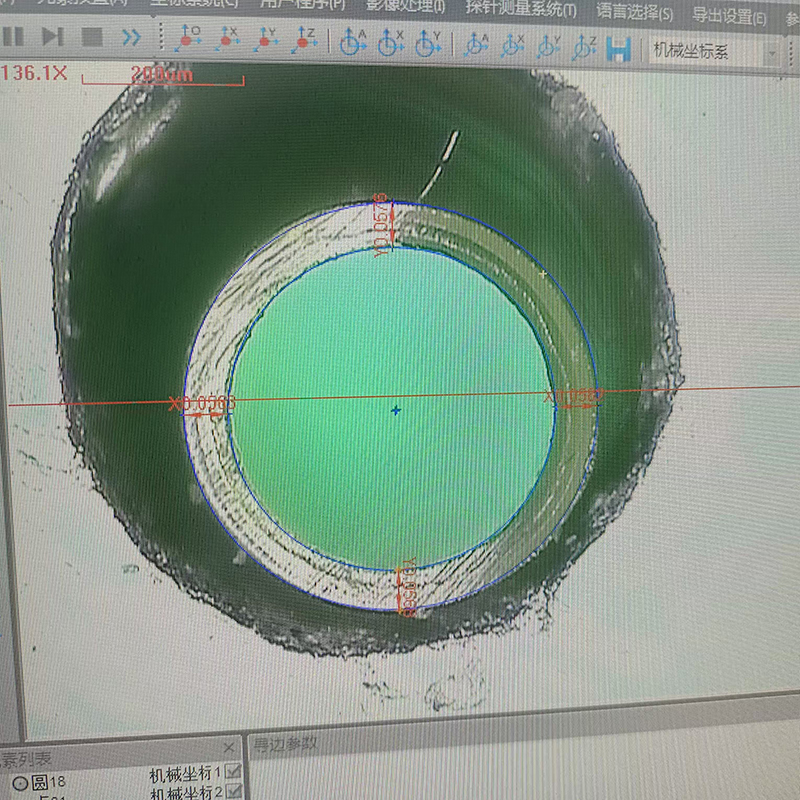
C’est dans les puits à paroi mince que ces chiffres deviennent difficiles. la paroi descend jusqu'à 0,05 mm, la matière fondue a moins de place pour se détendre et la fenêtre d'abaissement se rétrécit lorsque fortement.
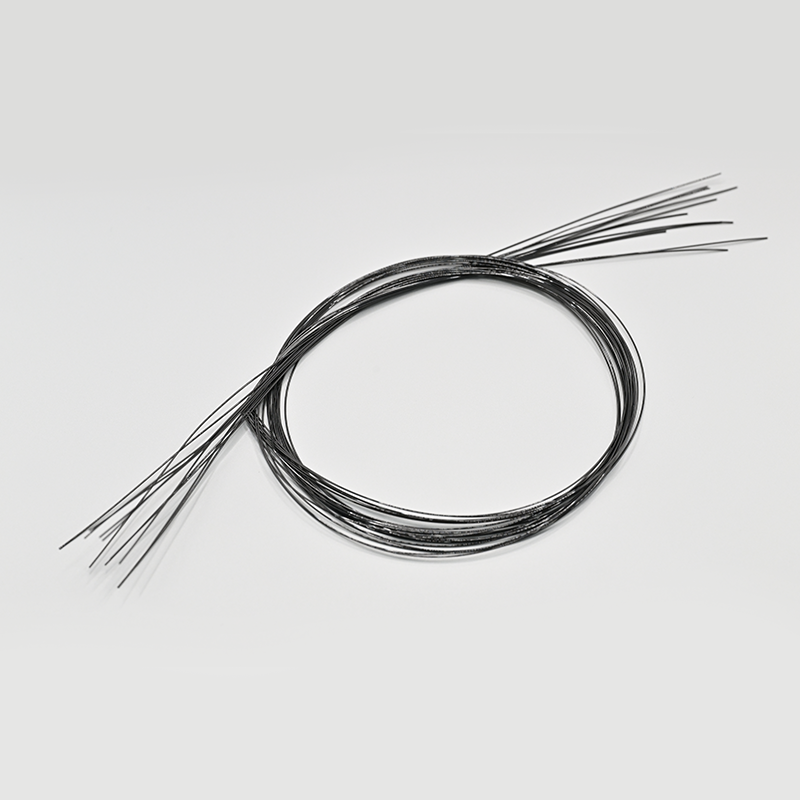 Tubes médicaux à paroi ultra fine pour le transport de fluides de précision Les tubes médicaux extrudés ultra-fins prennent en charge des diamètres intérieurs précis et des options de matériaux tels que le TPU, le Pébax et le COUP D'OEIL pour des utilisations peu invasives et à canal fluidique. Voir le produit →
La ligne d'extrusion, étape par étape
La plupart des tubes de cathéter sont produits sur des lignes à vis uniques ou doubles avec une filière à tête cruciforme et un dimensionnement sous vide. La séquence ci-dessous est standard, mais chaque étape comporte un point de contrôle qui décide de la tolérance finale.
- Séchage et manutention du matériel. Les résines hygroscopiques telles que les copolymères blocs à base de polyamide et le TPU absorbant l'humidité. Les granulés non séchés produisent des bulles, du gel et des stries de surface qui n'apparaissent que quelques heures après le début d'un cycle de production.
- Nourrir et fondre. La géométrie des vis et le taux de compression déterminent la douceur avec laquelle le polymère fond. Les résines sensibles au cisaillement nécessitent une zone de compression progressive pour éviter la dégradation.
- Stabilité du dosage et de la pression. La variation de la pression de fusion se traduit presque directement par une variation du diamètre. Une pompe à engrenages ou une zone de dosage bien réglée aplatit cette courbe.
- Matrice et retrait de la tête transversale. La matrice définit la forme ; le rapport d'abaissement entre la sortie de la filière et la taille finale du tube définit la paroi. De petits changements modifient ici rapidement l’épaisseur de la paroi.
- Refroidissement et dimensionnement. Les cuves de calibrage sous vide et le contrôle de la température de l’eau déterminent la rondeur et la qualité de la surface. Un refroidissement trop rapide gèle les contraintes dans le mur.
- Décollage, jaugeage et bobinage. Une tension constante prévient les vergetures et l'ovalité ; la jauge en ligne détecte la dérive avant qu'une bobine pleine ne soit gaspillée.
Vue isométrique d'une ligne de tubes : le polymère entre dans l'extrudeuse, la masse fondue est façonnée dans une filière à tête cruciforme, dimensionnée sous vide, réglée par une jauge laser et retirée sous tension constante. Chaque bloc est un point de contrôle, pas seulement une machine.
Le choix des matériaux réécrit la fenêtre de température
La même vis et la même matrice se comportent complètement différemment avec une nouvelle résine. Les copolymères blocs polyamide tels que le Pébax et le TPU sont traités dans une gamme de barils modérés, tandis que le COUP D'OEIL et les polymères fluorés exigent des lignes dédiées, un outillage résistant à la corrosion et des cycles de purge plus longs. Passer du COUP D'OEIL à un élastomère à basse température est rarement économique, c'est pourquoi les spécialistes conservent une capacité d'extrusion distincte pour les polymères à haute température.
Au-delà de la température, le profil des propriétés de chaque polymère détermine quelle architecture d'arbre est logique. Un matériau rigide et résistant à la chaleur n’est pas automatiquement le meilleur choix pour un arbre traçable.
Le PEEK et le polyimide obtiennent des résultats élevés en termes de rigidité et de résistance à la chaleur ; Pebax et TPU ont obtenu des scores élevés en termes de flexibilité. La plupart des tiges modernes mélangent les deux mondes grâce à une coextrusion multicouche, où une couche externe souple porte le revêtement hydrophile et une couche interne rigide porte la lumière. Pour un examen plus approfondi de la manière dont cette technologie est appliquée dans la pratique, consultez cet aperçu de coextrusion de cathéter multicouche .
 Tubes médicaux multicouches pour cathéters et administration de médicaments Les tubes extrudés multicouches combinent la biocompatibilité interne avec la résistance ou la protection externe, supportant les cathéters, les systèmes de perfusion, de drainage et d'administration de médicaments avec des tolérances serrées. Voir le produit →
D’où viennent réellement les défauts d’extrusion
Les défauts apparaissent rarement de manière aléatoire. Lors du dépannage en production, les cinq mêmes causes profondes sont à l'origine de la plupart des bobines rejetées.
Distribution illustrative basée sur des modèles de dépannage typiques dans la production de tubes médicaux, et non sur une statistique industrielle mesurée.
- Dérive de diamètre indique généralement une instabilité de la pression de fonte ou une inadéquation de la vitesse de décollage.
- Gels et points noirs indiquer une purge incomplète, une résine dégradée dans les zones mortes ou de l'humidité.
- Excentricité du mur souvent du centrage de la matrice ou d'un vide déséquilibré vient dans le manchon de calibrage.
- Fracture et rugosité à l'état fondu apparaître lorsque le débit de sortie dépasse ce que la géométrie de la matrice peut gérer à cette température.
- Ovalité sur la bobine est un problème de tension et d'enroulement plutôt qu'un problème d'extrusion.
Tolérances, jaugeage en ligne et contrôle qualité
Un processus validé n’est pas un processus stable pour toujours. Les réglages du vide fluctuent, les matrices s'usent et un nouveau lot de résine peut modifier la viscosité de la matière fondue. La mesure continue est la seule défense pratique.
Les mesures de contrôle pratiques sur une ligne d'extrusion de cathéters comprennent :
- Jaugeage laser ou ultrasonique à intervalles fixes, enregistrés par rapport à la position de la bobine.
- Contrôle statistique du processus sur le diamètre extérieur, la paroi et l'ovalité, avec des règles de réaction plutôt qu'une inspection après coup.
- Qualification d'installation, de fonctionnement et de performances sur chaque nouvelle combinaison matrice et résine.
- Traçabilité complète du lot, du lot de pellets à la bobine finie, selon un système qualité tel que la norme ISO 13485.
- Contrôle des modifications documentées pour tout ajustement touchant la fenêtre validée.
Du tube extrudé au cathéter fini
L'extrusion est généralement la première de plusieurs opérations. Les processus secondaires tels que le basculement, l'évasement, la perforation, le collage par refusion, le tressage et le laminage thermorétractable transforment une bobine de tube en un arbre fonctionnel. Ces étapes dépendent fortement de ce qui s'est passé en amont : une lumière légèrement décalée ne se fermera pas de manière fiable contre une valve hémostatique, et une paroi soumise à une contrainte gelée se déformera de la refusion.
Les configurations de lumières complexes imposent les exigences les plus élevées à l’étape d’extrusion. Les profils multilumen avec deux, trois canaux ou plus obligatoirement un flux équilibré à travers la filière afin que chaque lumière conserve sa forme et sa section transversale sur toute la longueur.
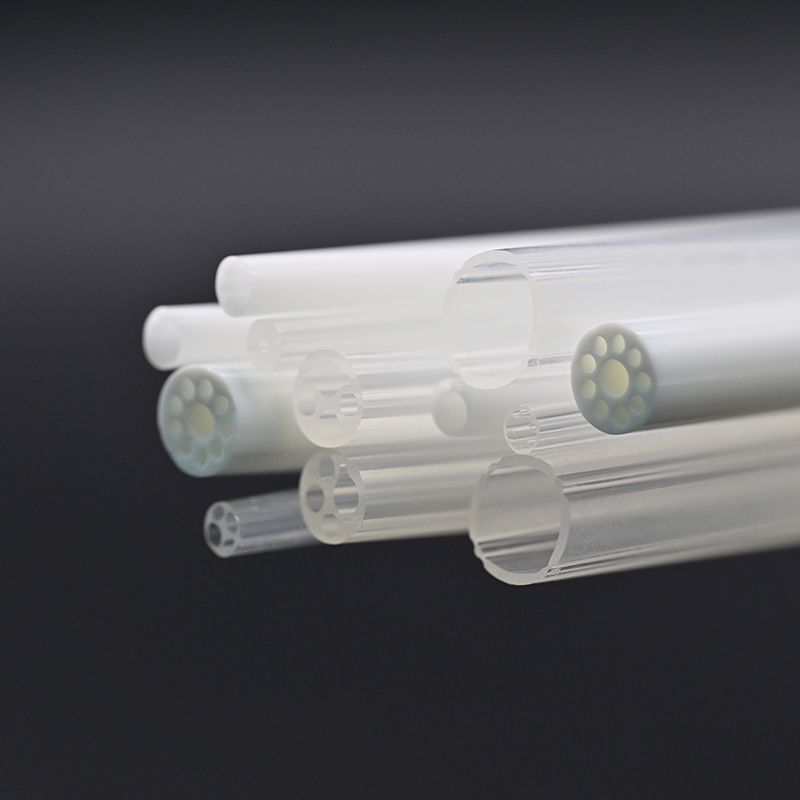 Tubulures médicales multilumières pour les conceptions de cathéters complexes Les tubes extrudés avec plusieurs canaux personnalisables permettent un accès simultané aux fils guides, aux médicaments et aux gaz dans les applications de cathéters coronariens, de dialyse, d'endoscopie et neurovasculaires. Voir le produit →
Choisir un partenaire d'extrusion
Pour les fabricants d’appareils, le fournisseur d’extrusion fait effectivement partie de l’équipe de conception. La différence entre un fournisseur de composants et un partenaire de développement apparaît dans la rapidité avec laquelle ils sont impliqués et dans la durée de la fenêtre de processus qu'ils peuvent documenter pour vous.
Ningbo LINSTANT Polymer Materials Co., Ltd. a été créée en 2014 et est depuis devenue une entreprise de haute technologie de niveau national avec plus de 500 professionnels. L'entreprise s'engage à transcender le rôle d'un fournisseur de composants traditionnels, en s'efforçant de devenir une partie intégrante des produits de ses clients. De l'adaptation précise pendant la phase de conception collaborative à l'assurance de la fiabilité pendant la fabrication, LINSTANT s'intègre profondément dans la chaîne de valeur fondamentale des produits de ses clients, transformant la technologie des cathéters en un avantage concurrentiel essentiel pour leurs produits.
Grâce à une innovation technologique continue et à un contrôle de qualité rigoureux, nous sommes en mesure de fournir aux entreprises de dispositifs médicaux des solutions de systèmes de cathéters personnalisés plus sûres, plus précises et plus avancées technologiquement.
La base de production couvre près de 20 000 mètres carrés d'espace de salle blanche conforme aux BPF, avec 15 lignes d'extrusion importées prenant en charge la coextrusion simple, double et triple couche, huit lignes PEEK dédiées, deux lignes de moulage par injection et environ 100 unités de tressage, de bobinage et de revêtement. La couverture des matériaux couvre le PEEK, le polyimide, le PTFE, l'ePTFE, le FEP, le PFA, l'ETFE, le TPU, le Pebax, le PET et le PVDF, et la gamme de produits s'étend des tubes de base aux tiges renforcées et aux tubes à ballonnet, en passant par les micro-cathéters et les cathéters de guidage. La gestion de la qualité est certifiée ISO 13485:2016.
Pour les équipes qui ont besoin d'une assistance à la conception plutôt que de tubes disponibles dans le commerce, le Service OEM et ODM couvre le développement conjoint, l’outillage, la validation des processus et la production en série.
Foire aux questions
T1. Qu’est-ce que l’extrusion de cathéter ?
C'est le processus de fusion qui façonne les pastilles de polymère en tube de cathéter continue avec un diamètre intérieur, un diamètre extérieur et une paroi définie. Il définit la géométrie sur laquelle s'appuient toutes les étapes d'assemblage ultérieures.
Q2. Quelle tolérance l’extrusion du cathéter peut-elle respecter ?
Les conduites bien contrôlées maintiennent généralement un diamètre extérieur compris entre /-0,02 et /-0,05 mm et une paroi comprend entre environ 10 % de la valeur nominale, en fonction de la résine, de l'épaisseur de la paroi et de la taille du tube.
Q3. Quels polymères sont utilisés pour l’extrusion des tubes de cathéter ?
Pebax, TPU, PVDF, PET, polyimide, PEEK, PTFE, FEP, PFA et ETFE sont courants. Le choix du matériau détermine la température de la fenêtre, la rigidité de l'arbre et la stratégie de revêtement.
Q4. Quelle est la différence entre l’extrusion monolumière et multilumen ?
La tubulure à lumière unique possède un canal. Le tube multilumen regroupe deux canaux ou plus dans un seul profil, ce qui nécessite un flux de filière équilibré afin que chaque lumière conserve sa section transversale sur toute la longueur.
Q5. Comment éviter de pincer les tubes de cathéter extrudés ?
Des parois concentriques, une épaisseur de paroi constante, le bon duromètre ou une couche de renfort tressée et un processus de refusion augmenté tous la résistance à la torsion.
Q6. Les tubes extrudés peuvent-ils être fournis dans le cadre d’un ensemble de cathéter OEM complet ?
Oui. Les fournisseurs d'extrusion disposant d'une capacité de traitement secondaire peuvent fournir des tiges à embouts, liées, tressées ou revêtues, ou prendre en charge le développement complet de cathéters personnalisés, de la phase de conception à la production en série.


